Почему ползут кольца подшипников? Механизм влияния истирания сопрягаемых поверхностей, разницы температур и направления нагрузки
2026-11-11
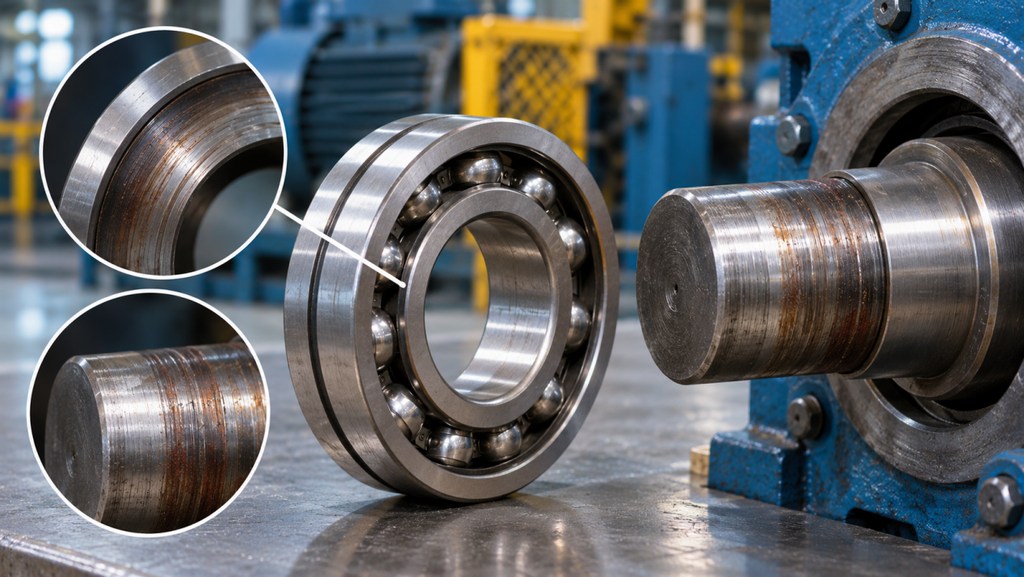
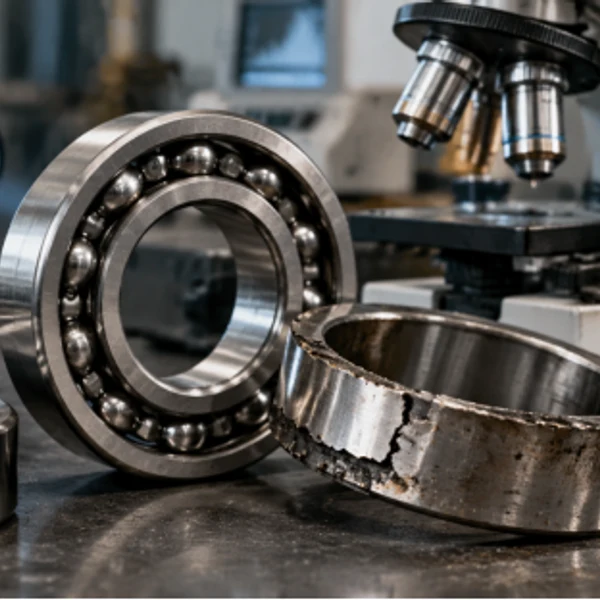
Редуктор промышленного конвейера после замены подшипников заработал нормально, но через несколько месяцев детали подшипника снова стали аномально вибрировать. После разборки было обнаружено, что на поверхности шейки имеются сплошные круговые следы износа с местами прикрепленными красновато-коричневыми частицами износа, а посадка между внутренним кольцом подшипника и шейкой ослабла.
Обслуживающий персонал сначала заподозрил, что шейка была изготовлена слишком маленькой, но предыдущие записи сборки показали, что размеры соответствуют требованиям. Почему изначально тугое внутреннее кольцо подшипника в процессе эксплуатации постепенно ослабевает?
Это явление называется ползучестью колец подшипника. Его формирование связано не только с начальной величиной натяга, но также зависит от направления нагрузки, разницы рабочих температур и истирания сопрягаемой поверхности. Для такого оборудования, как промышленные двигатели, редукторы, конвейеры и вентиляторы, определение роли этих факторов может помочь избежать повторных сбоев после замены подшипников.
1. Что такое ползучесть колец подшипника?
Под сползанием кольца подшипника подразумевается изменение окружного положения внутреннего кольца подшипника относительно шейки или наружного кольца относительно отверстия седла подшипника, которое не ожидается в конструкции. Во время нормальной работы наконечник и монтажная сопрягаемая поверхность должны оставаться стабильными в соответствии с требованиями конструкции; когда сопрягаемая поверхность не может обеспечить достаточные ограничения трения, наконечник будет производить относительное движение, а в тяжелых случаях это перерастет в явное вращение наконечника.
В зависимости от места возникновения его можно разделить на ползучесть внутреннего кольца и ползучесть внешнего кольца. Ползучесть внутреннего кольца в основном влияет на шейку, а ползучесть наружного кольца в основном влияет на отверстие посадочного места подшипника. Оба они изменят исходное состояние соответствия.
В чем разница между ползущим и фреттинг-износом?
Ползучесть колец и фреттинг-износ часто происходят одновременно, но это не одно и то же явление.
| Феномен | Место происшествия | Типичная производительность |
| Феррул извивается | Между втулкой и шейкой или отверстием седла | Следы износа по окружности, неплотная посадка |
| Фреттинг-износ | Контактные поверхности с небольшим относительным смещением | Локализованные пятна износа и окисленные остатки износа |
| Проскальзывание тела качения | между телами качения и дорожками качения | Царапины, клейкая потертость |
| обычный осевой поплавок | Конструкция допускает осевое перемещение интерфейса. | контролируемое осевое перемещение |
Фреттинг-износ в первую очередь вызван крошечными возвратно-поступательными движениями контактных поверхностей, тогда как перистальтика усиливает кумулятивные изменения в положении по окружности. Таким образом, появление красновато-коричневых частиц износа на сопрягаемой поверхности не является прямым доказательством того, что втулка продолжает вращаться.
2. Почему ползут кольца подшипников? Четыре основные причины
2.1 Направление нагрузки. Почему вращательная нагрузка с большей вероятностью вызывает ползучесть?
В конструкции согласования подшипников разница между вращающейся нагрузкой и фиксированной нагрузкой заключается не в том, вращается ли сама втулка, а в том, изменяется ли направление радиальной нагрузки по окружности относительно втулки.
Если взять в качестве примера обычный промышленный двигатель, то вал двигателя продолжает вращаться, а основное радиальное направление внешней нагрузки остается фиксированным относительно корпуса. В это время внутреннее кольцо несет вращающуюся нагрузку, а внешнее кольцо обычно несет фиксированную нагрузку.
Когда манжета подвергается вращательной нагрузке, площадь действия нагрузки непрерывно изменяется относительно манжеты, соответственно изменяются также локальная упругая деформация и контактное давление. Если ограничения трения сопрягаемых поверхностей недостаточны, эти изменения могут легко вызвать небольшие относительные перемещения и постепенно накапливаться в процессе длительной эксплуатации.
Поэтому наконечники, подвергающиеся вращательным нагрузкам, обычно требуют надежной посадки с натягом. В конструкции с фиксированным валом и вращающейся ступицей наружное кольцо может нести вращательные нагрузки, и соответственно изменяются требования к согласованию.
Для оборудования с неопределенным направлением нагрузки или очевидным воздействием посадка не может выбираться исключительно на основании вращения вала и втулки, но также следует анализировать фактическую стрессовую ситуацию.
2.2 Недостаточный натяг: Почему сопрягаемая поверхность постепенно ослабевает?
Посадка с натягом использует разницу размеров вала и внутреннего кольца, наружного кольца и отверстия седла для создания давления на контактную поверхность после сборки. Контактное давление и трение вместе ограничивают круговое движение наконечника. По мере уменьшения эффективного взаимодействия обычно ослабевают и фрикционные ограничения на сопрягаемых поверхностях.
К общим факторам, вызывающим недостаточно эффективное вмешательство, относятся:
- Отклонение размеров: шейка близка к нижнему пределу допуска или отверстие седла близко к верхнему пределу допуска, что приводит к неплотной посадке.
- Геометрическая ошибка: эллипс шейки, конусность или локальная деформация отверстия седла вызывают неравномерное распределение контактного давления.
- Изменения поверхности: во время сборки и эксплуатации шероховатые выступы сглаживаются, что приводит к изменению эффективного натяга.
- Эксплуатационный износ: Длительное истирание или относительное вращение приводит к износу шейки и отверстия седла, что еще больше снижает стабильность посадки.
Следует отметить, что тот факт, что диаметр шейки находится в пределах указанного диапазона допуска, не означает, что фактический натяг будет подходящим. Во внутреннем отверстии подшипника также существуют производственные допуски, и комбинация двух размеров определяет окончательную величину натяга.
2.3 Разница температур: насколько будут меняться помехи во время работы?
Когда подшипник работает, температура внутреннего кольца, шейки, наружного кольца и седла подшипника не обязательно одинакова. Тепловое расширение разных деталей различно, и первоначальная посадка также соответственно изменится.
Для стальных внутренних колец и стальных шеек, если внутреннее кольцо нагревается больше, чем шейка, свободное тепловое расширение отверстия внутреннего кольца будет больше, чем диаметр вала, так что первоначальное натяг по диаметру имеет тенденцию к уменьшению.
Например, если предположить, что диаметр фитинга составляет 50 мм, внутреннее кольцо и вал изготовлены из стали, коэффициент линейного расширения составляет примерно 12×10⁻⁶/°C, а внутреннее кольцо во время работы нагревается на 20°C больше, чем вал.
Разница в свободном тепловом расширении между ними составляет примерно:
Это 12 мкм. Если начальная интерференция диаметра составляет 15 мкм, оставшаяся интерференция составляет около 3 мкм в упрощенной модели, которая игнорирует такие факторы, как упругие ограничения.
Этот расчет показывает, что небольшая разница температур также будет иметь существенное влияние на помехи микронного уровня, но результаты расчетов нельзя напрямую рассматривать как фактические рабочие помехи.
Для стальных наружных колец и седел подшипников из алюминиевого сплава ситуация иная. Коэффициент линейного расширения алюминиевого сплава обычно выше, чем у подшипниковой стали. При повышении температуры и аналогичных других условиях свободное расширение отверстия седла увеличивается, и посадку легко ослабить.
Некоторое российское промышленное оборудование страдает от низкотемпературного запуска и частых термических циклов, поэтому изменения координации между холодным и горячим состояниями заслуживают особого внимания. Однако низкая температура не обязательно приводит к рыхлости. Конкретное направление изменения зависит от комбинации материалов и распределения температуры.
2.4 Вибрация и удары: как истирание сопрягаемых поверхностей увеличивает износ?
Когда подшипник подвергается радиальной нагрузке, втулка и сопрягаемые детали будут вызывать локальную упругую деформацию, а контактное давление будет распределяться неравномерно по окружности. Когда вибрация или переменные нагрузки приводят к тому, что локальные тангенциальные эффекты превышают ограничения трения, на контактных поверхностях происходит небольшое проскальзывание.
Повторяющееся скольжение вызывает локальный износ материала и образование мелких металлических частиц износа. Часть остатков износа на основе железа после окисления образует красновато-коричневые отложения. По мере повреждения контактных поверхностей первоначальная посадка постепенно ухудшается.
| промышленное оборудование | Основные факторы влияния |
| Конвейер | Частые включения и остановки, колебания нагрузки. |
| Горное дробильное оборудование | Ударная нагрузка, деформация посадочного места подшипника |
| Промышленный вентилятор | Дисбаланс ротора и периодическая вибрация |
| Редуктор | Тяжелая нагрузка, местная упругая деформация |
| Промышленный насос | Вибрация, разница рабочих температур |
Например, при разбалансировке ротора промышленного вентилятора на подшипники воздействуют дополнительные периодические силы возбуждения. Если при этом имеются геометрические ошибки в отверстии седла, то местная область контакта с большей вероятностью будет подвергаться истиранию, вызывающему износ после длительной эксплуатации.
3. Как определить характеристики повреждения при ползучести колец подшипника?
После относительного перемещения наконечников на сопрягаемой поверхности обычно остаются следы износа определенного направления. Ползучесть внутреннего кольца в основном проверяет внутреннее отверстие и шейку подшипника, а ползучесть наружного кольца проверяет наружный диаметр и посадочное отверстие наружного кольца.
| Наблюдения | Возможные причины | Проверьте ключевые моменты |
| Непрерывная круговая полировка | Кольца вращаются относительно друг друга. | Совпадают ли следы износа с обеих сторон? |
| Окружные ссадины или растяжения | Ползучий и скользящий износ | Направление и глубина истирания |
| красновато-коричневые остатки износа | Фреттинг-износ, окисление | Распределение остатков износа и локализованные пятна износа |
| Аномальные локальные следы контакта | Несбалансированная нагрузка, геометрическая ошибка | округлость, цилиндричность |
| Размер шейки или отверстия седла выходит за пределы допуска. | Износ, отклонение обработки | Фактические измерения и исторические записи |
Сплошные круговые следы износа и повреждения соответствующих сопрягаемых поверхностей являются важным основанием для оценки относительного вращения наконечников. Для деталей, имеющих только локальные красновато-коричневые остатки износа и без явных следов износа по окружности, в первую очередь следует рассматривать фрикционный износ, а не прямо идентифицировать его как ползучесть втулки.
Кроме того, размеры после разборки могут отражать только текущее состояние. Если шейка изношена, первоначальную обработку нельзя считать неквалифицированной только потому, что текущий размер слишком мал.
4. Как измерить и определить, соответствует ли посадка подшипника на месте?
После выявления признаков износа следующим шагом является подтверждение того, что сопрягаемые поверхности по-прежнему соответствуют проектным требованиям. При выездной проверке следует не только измерить диаметр, но и проверить рекомендованные производителем допуски и определить, нуждается ли деталь в ремонте.
4.1 Измерьте шейку, отверстие седла и размеры подшипника.
Перед разборкой запишите направление установки подшипника, место износа и условия эксплуатации. При измерении следует выбрать несколько осевых сечений в зоне установки подшипника, а размеры следует считать по разным окружным направлениям для выявления эллипсов, конусов и местного износа.
| Проверить элементы | Инструменты для предложений | фокус |
| Диаметр журнала | Микрометр наружного диаметра | Многосекционное, разнонаправленное измерение |
| Отверстие под подшипник | Прибор для измерения внутреннего диаметра | Апертура и локальная деформация |
| Внутреннее отверстие и внешний диаметр подшипника | Подходящие прецизионные измерительные приборы | Фактические размеры и допуски |
| округлость, цилиндричность | Прецизионное измерительное оборудование | Геометрическая ошибка |
| рабочая температура | датчик температуры | Разница между холодным и горячим состояниями |
При помехах микронного диапазона обычные штангенциркули часто не дают достаточно надежных результатов измерений. Если посадочное место подшипника имеет разъемную конструкцию, следует также обратить внимание на влияние состояния крепления на форму посадочного отверстия.
4.2 Рассчитайте фактическую величину помех
Для внутренних колец и шеек подшипников:
Среди них фактический диаметр шейки и фактический диаметр внутреннего отверстия подшипника.
Если предположить, что размер шейки, измеренный перед сборкой, составляет 50,012 мм, а внутреннее отверстие подшипника — 49,998 мм, то:
Результат расчета — интерференция диаметром 14 мкм. Положительные значения указывают на помехи, а отрицательные — на зазор. Однако соответствие 14 мкм требованиям зависит от конкретных условий работы и диапазона допусков.
4.3 Проверьте рекомендованные производителем допуски.
Сначала подтвердите модель подшипника, уровень точности, характеристики нагрузки и конструкцию установки, а затем сверьтесь с таблицами рекомендаций по координации SKF, NSK, FAG и других производителей, чтобы определить применимую зону допуска для вала и отверстия седла.
Например, k5, m5 и n6 относятся к общей зоне допуска вала, а H7, J7 и K7 — к общей зоне допуска отверстия, но это не универсально рекомендуемые значения для всех подшипников. После выбора зоны допуска вы можете проверить конкретное отклонение размеров в соответствии с применимыми стандартами, такими как ISO 286, а также проверить допуски внутреннего отверстия и наружного диаметра, указанные производителем подшипника.
4.4 Расчет минимального и максимального помех
Для внутреннего кольца и шейки двумя пределами комбинации допусков являются:
Предположим, что диапазон размеров определенного плана посадки следующий, данные используются только для демонстрационных расчетов:
| проект | Минимальный размер | Максимальный размер |
| журнал | 50,010 мм | 50,020 мм |
| Отверстие подшипника | 49,995 мм | 50.000 мм |
Это приводит к минимальной интерференции 10 мкм и максимальной интерференции 25 мкм, то есть диапазон интерференции диаметров этой комбинации размеров составляет 10–25 мкм.
Только сравнивая расчетный диапазон с рекомендованными производителем значениями для реальных условий работы, а затем анализируя уменьшение зазора и разницу рабочих температур, вызванную помехами при установке, мы можем судить о целесообразности плана координации. Для наружного кольца и отверстия седла используется одна и та же логика расчета: просто вычитайте диаметр отверстия седла из наружного диаметра наружного кольца.
4.5 Определить направление ремонта по результатам измерений
| Проверить результаты | Рекомендуемое лечение |
| Оригинальная конструкция разумна, но детали изношены. | Ремонт или замена валов и посадочных мест подшипников. |
| Размеры обработки не соответствуют чертежам | Восстановление заданных размеров и геометрической точности |
| Размеры приемлемые, но не подходят для нагрузки | Переоценить зоны допуска |
| Нормальный в холодном состоянии, свободный в горячем состоянии | Проверьте разницу теплового расширения |
| Недостаточный зазор после увеличения помех | Отрегулируйте схему посадки или зазора |
Для оборудования, которое уже корчилось, сначала определите, разумна ли первоначальная конструкция, а затем различайте отклонения в обработке и эксплуатационный износ. Если с исходной конструкцией проблем нет, отдайте приоритет восстановлению размерной и геометрической точности изношенных деталей, а не прямому увеличению натяга.
5. Как отремонтировать и предотвратить сползание колец подшипника?
Варианты ремонта зависят от фактической степени повреждения сопрягаемых поверхностей. Методы лечения повреждений шеек, вызванных незначительным износом и сильным вращением, различны.
| Как это исправить | Применимые ситуации | Главное, на что следует обратить внимание |
| Замените вал или гнездо подшипника. | Сильный износ и деформация. | Восстановить первоначальную точность конструкции |
| Профессиональная реставрация и отделка | Изношенные поверхности готовы к ремонту | Проверьте размеры, твердость и концентричность. |
| С фиксирующим клеем | Небольшая люфт, что соответствует техническим условиям изделия. | Проверьте зазор, температуру и нагрузку. |
| Отремонтируйте отверстие седла и настройте втулку. | Отверстие сиденья изношено, и конструкция позволяет | Обеспечить надежную фиксацию и жесткость конструкции. |
| Отрегулируйте подходящий дизайн | Оригинальная конструкция не подходит для реальных условий работы. | Пересчитать натяг и зазор |
Для радиальных шарикоподшипников серий 6200 и 6300 внутреннее кольцо, воспринимающее вращательные нагрузки, обычно требует надежной посадки с натягом. Цилиндрические роликоподшипники серии NU и сферические роликоподшипники серии 222 следует выбирать на основе структурных характеристик и фактических нагрузок.
При регулировке натяга также следует учитывать внутренний зазор подшипника. Больший натяг приведет к деформации наконечника и уменьшению радиального зазора после установки. Выбор класса зазора CN или C3 следует определять на основе информации производителя и реальных условий эксплуатации. Переход на C3 нельзя рассматривать как универсальный метод решения проблемы ползучести.
Для оборудования, использующего фиксированные и плавающие концы, также следует обеспечить отсутствие препятствий для осевого теплового расширения, предусмотренного конструкцией. Например, некоторые цилиндрические роликоподшипники типов NU и N могут компенсировать тепловое расширение за счет относительного осевого смещения внутри подшипника, не полагаясь на свободное перемещение колец по сопрягаемой поверхности.
Сильно изношенные сопрягаемые поверхности не следует в течение длительного времени ремонтировать методами точечной обработки, штамповки и т. д., поскольку локальная пластическая деформация затрудняет восстановление однородного состояния контакта.
6. Пример проекта: Почему внутреннее кольцо подшипника 6306 постоянно ослабевает?
Ниже приведен гипотетический случай, используемый для иллюстрации методов диагностики, и он не является реальной записью ремонта, сделанной клиентом.
В промышленном конвейерном редукторе используются радиальные шарикоподшипники 6306 номинальным внутренним диаметром 30 мм. Оборудование работает длительное время и сопровождается периодическими включениями и остановками. Персонал по техническому обслуживанию однажды заменил подшипник из-за аномальной вибрации, но через некоторое время тот же самый участок снова вышел из строя.
После разборки было обнаружено наличие следов износа по окружности как на отверстии внутреннего кольца, так и на поверхности шейки. Измерено, чтобы получить:
| Проверить элементы | Примеры результатов |
| Диаметр журнала | 29,992 мм |
| Диаметр отверстия подшипника | 29,998 мм |
| Состояние посадочной поверхности | Окружная полировка, местные потертости. |
| Статус операции | Непрерывная работа, периодический запуск и остановка. |
Судя по текущим размерам:
То есть в измеренном положении имеется зазор диаметром 6 мкм, а не помехи. По соответствующим круговым следам износа можно судить о наличии очевидных признаков относительного вращения между внутренним кольцом и шейкой.
Но это не значит, что шейка изначально выточена слишком маленькой, ведь при длительном износе размер тоже изменится. При техническом обслуживании следует сначала проверить, можно ли восстановить шейку до проектного размера, а затем проверить допуск отверстия подшипника, рекомендуемую посадку и остаточный зазор после установки.
После завершения ремонта оборудование должно фиксировать данные о температуре и вибрации на этапах запуска, прогрева и устойчивой работы, а также проверять, не появляется ли вновь кольцевой износ сопрягаемых поверхностей при последующем техническом обслуживании.
7. Часто задаваемые вопросы
1. Если внутреннее кольцо подшипника проскальзывает, обязательно ли это из-за недостаточного натяга?
неопределенный. Помимо начального дефицита натяга, разница рабочих температур, износ сопрягаемой поверхности и изменения нагрузки также изменяют эффективное состояние посадки. Решение следует принимать на основании размеров до сборки и результатов измерений после разборки.
2. Если на сопрягаемой поверхности подшипника появляется красновато-коричневый порошок, означает ли это, что втулка расползается?
Это невозможно определить напрямую. Красновато-коричневые остатки износа часто связаны с фреттинг-износом, и их следует оценивать по непрерывным круговым следам износа и повреждениям соответствующей контактной поверхности.
3. После того как подшипник проскальзывает, можно ли его просто заменить?
Если шейка или отверстие седла изношены, простая замена подшипника не восстановит первоначальную посадку. Перед определением вариантов ремонта следует проверить размеры и геометрическую точность монтажной поверхности.
в заключение
Сползание колец подшипника – это не просто неплотная установка. Направление нагрузки определяет напряженное состояние наконечника, помехи влияют на ограничения трения сопрягаемой поверхности, а разница рабочих температур и фреттинг-износ дополнительно изменят условия контакта.
Для промышленного оборудования, которое постоянно демонстрирует ползучесть, основное внимание при техническом обслуживании должно быть уделено измерению шейки и отверстия седла, проверке допусков производителя и анализу условий эксплуатации. Только определив причину нестабильной посадки, мы можем решить, следует ли восстановить первоначальный размер или скорректировать конструкцию посадки подшипника, чтобы избежать повторения той же неисправности.