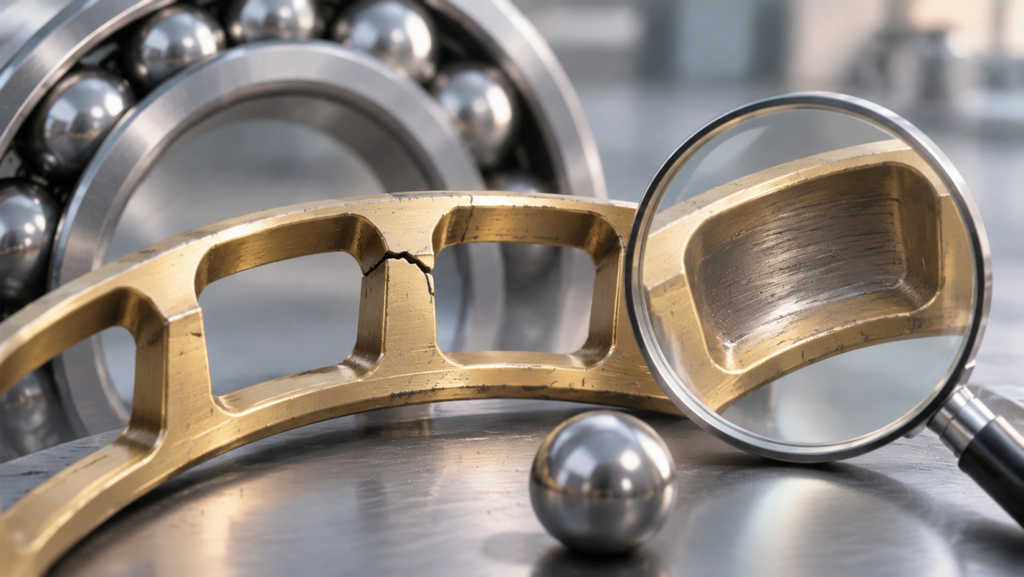
Как изготавливаются сепараторы подшипников? Анализ различий в производительности процессов штамповки, механической обработки и литья под давлением.
2026-11-06
Хотя сепаратор подшипника не несет непосредственно основной рабочей нагрузки подшипника, он влияет на расстояние между телами качения, траекторию движения и стабильность работы. В промышленном оборудовании с высокой скоростью, большими нагрузками и сложными условиями смазки материал, конструкция и качество изготовления сепаратора влияют на рабочие характеристики подшипника.
При фактическом техническом обслуживании, даже если внешние размеры двух комплектов подшипников одинаковы, результаты могут быть разными: один комплект работает стабильно в течение длительного времени, тогда как другой комплект страдает от износа сепаратора, деформации карманов или даже поломки балки. Помимо дорожек качения, тел качения и условий смазки, фактором, который необходимо проверить, является также процесс изготовления сепаратора. В настоящее время распространенные методы изготовления сепараторов подшипников в основном включают штамповку, механическую обработку и литье под давлением. Различные процессы имеют различия в выборе материала, структурном проектировании, контроле размера и производственных затратах.
В этой статье анализируются характеристики трех сепараторов на основе производственного процесса, сравнения характеристик, испытаний качества и практического применения, чтобы помочь инженерам, обслуживающему персоналу и покупателям сделать разумный выбор.
Глава 1. Основная конструкция и требования к изготовлению сепаратора подшипника.
1.1 Основная конструкция клетки
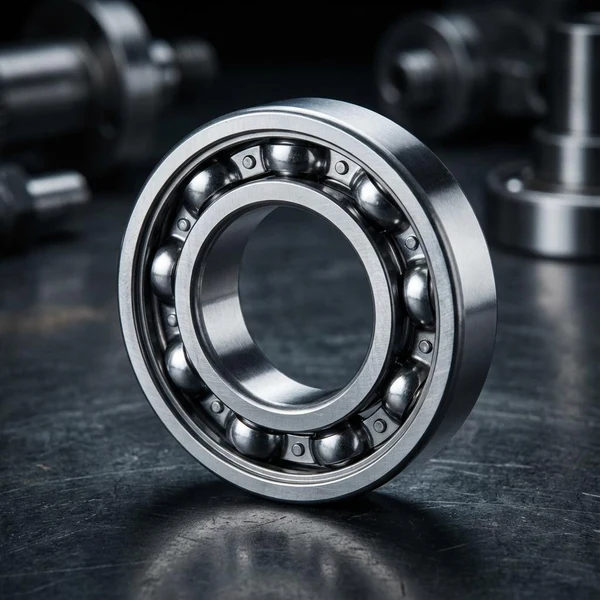
Клетка в основном используется для разделения и направления тел качения, уменьшения столкновений между телами качения и поддержания их движущегося положения.
Общие структуры включают в себя:
- Карманные отверстия:Содержит и направляет тела качения.
- Отдел Лян:Соедините соседние карманы, чтобы сохранить общую прочность конструкции.
- Кольцевая соединительная часть:Сохраняйте общую форму и структурную стабильность.
- Клепаная конструкция:Для соединения двух половин двухсекционной клетки.
По конструктивной форме к распространенным сепараторам относятся корончатые, гофрированные, двухсекционные клепаные и сплошные сепараторы. Различные конструкции необходимо выбирать в зависимости от типа подшипника и условий работы.
1.2 Какие ключевые параметры необходимо контролировать при производстве клеток?
Качество клетки зависит не только от общего внешнего вида, но и от точности размеров карманов, балок и соединительных конструкций.
| Элементы управления | основное воздействие |
| Карманный размер и округлость | Движение и направление подвижного элемента |
| Положение карманного отверстия | Равномерность распределения тел качения |
| Толщина балки | Структурная прочность и жесткость |
| Концентричность клетки | Эксплуатационная стабильность |
| шероховатость поверхности | Контактное трение и износ |
| захватывающее качество | Надежность соединения |
Среди них особого внимания требует карманный зазор. Если зазор слишком мал, это может ограничить движение тел качения и увеличить риск трения и заклинивания; Если зазор слишком велик, это может привести к нестабильности направляющей и непредвиденным столкновениям. Удельный зазор следует определять на основе размера тела качения, конструкции подшипника, скорости вращения и температуры. Единые значения не могут использоваться для оценки всех клеток.
1.3 Как качество изготовления влияет на работу подшипников?
Производственное отклонение сепаратора может привести к нарушению координации между карманами и телами качения, что приведет к увеличению местного трения и износа. При работе на высоких скоростях масса сепаратора и ее распределение влияют на динамическую устойчивость; недостаточная смазка может увеличить износ в зоне контакта кармана; Изменения температуры и ударные нагрузки могут повлиять на свойства материалов и конструкции соединений. Поэтому качество изготовления клетки необходимо оценивать в сочетании с материалами, размерами и реальными условиями использования.
Глава 2: Как сделать штампованную клетку? Производственный процесс от листа до готового изделия
Штамповка — распространенный процесс изготовления металлических сепараторов. В основном он пробивает, сгибает и формирует металлические листы с помощью форм. Подходит для продукции с высокой степенью стандартизации и большими партиями производства.
2.1 Выбор сырья для штамповочной клетки
В штампованных сепараторах обычно используются пластины из мягкой стали или холоднокатаные стальные полосы.
Сырье должно быть ориентировано на удовлетворение трех требований:
- Пластичность:Убедитесь, что во время штамповки и изгиба не образуются трещины.
- Однородность прочности и толщины:Обеспечить структурную стабильность после формования.
- Качество поверхности:Избегайте таких дефектов, как ржавчина и царапины, которые могут повлиять на последующую обработку.
2.2 Процесс производства штампованного сепаратора
Штамповочные клетки обычно проходят следующие процессы:
- Проверка сырья:Проверьте толщину, твердость и качество поверхности стальной пластины.
- Гашение:Из стальной пластины штампуют заготовки заданного размера.
- Штамповка и формовка:Обработка карманов и соединительных конструкций.
- Гибка и придание формы:Сформируйте контур конструкции и скорректируйте формирующее пружинение.
- Удаление заусенцев:Удалите заусенцы с перфорированных кромок.
- Очистка и обработка поверхности:Удалите штамповочное масло и металлический мусор и при необходимости выполните антикоррозийную обработку.
- Клепка или сборка:Прикрепите клетку, состоящую из двух частей.
- Окончательная проверка:Проверьте размер кармана, концентричность и дефекты поверхности.
2.3 Какие проблемы с качеством могут возникнуть в процессе штамповки?
| создавать проблемы | Основные причины | возможное воздействие |
| Штамповочные заусенцы | Необоснованный зазор формы и износ лезвия | Поцарапанные тела качения |
| Отклонение размера кармана | Недостаточная точность пресс-формы или износ | Исключение ориентации |
| местная деформация | Неравномерная сила штамповки и недостаточная формовка | Отклонение клетки |
| Свободная клепка | Параметры клепки необоснованны | Снижение надежности соединения |
| Формирование трещин | Недостаточная пластичность материала и чрезмерный изгиб. | Снижение прочности конструкции |
Среди них износ пресс-формы является важным фактором, влияющим на стабильность партии. После длительного использования штамповочной кромки зазор матрицы может измениться, что приведет к увеличению заусенцев, отклонению положения отверстия и отклонениям размеров. Поэтому необходимо регулярно проверять состояние пресс-формы в процессе производства и наладить систему обслуживания и замены.
2.4 Эксплуатационные характеристики штампованного сепаратора
Преимущества:Он имеет высокую эффективность производства, подходит для серийного производства, относительно мал по весу и позволяет легко контролировать производственные затраты.
Ограничения:Конструктивное проектирование ограничено толщиной листа и способностью формования и требует высокой точности пресс-формы и технического обслуживания.
Общие области применения включают радиальные шарикоподшипники, некоторые цилиндрические роликоподшипники и другие подшипники, подходящие для штампованных конструкций. Штампованные сепараторы не равны сепараторам более низкого класса. Продукты с разумным дизайном и стабильным качеством изготовления также могут использоваться в высокоскоростном и непрерывно работающем оборудовании.
Глава 3: Как сделать механическую клетку? Технология обработки и контроль точности цельного сепаратора
Обработанные клетки обычно изготавливаются из металлических стержней, труб или других заготовок, а карманы и общая конструкция формируются путем токарной обработки, фрезерования и сверления. По сравнению с процессом штамповки, механическая обработка обеспечивает более высокую степень свободы проектирования сложных конструкций и особых размеров.
3.1 Распространенные материалы для механически обработанных сепараторов
Обычные материалы включают латунь, сталь и другие медные сплавы.
латунь:Он обладает хорошими режущими характеристиками и определенной износостойкостью и подходит для обработки сложных структур карманов.
Сталь:Он обладает высокой прочностью и может использоваться для особых высоких нагрузок или специальных конструкций, но необходимо учитывать требования к термической обработке, обработке поверхности и защите от ржавчины. Некоторые клетки также изготавливаются из медных сплавов, например бронзы. Различные материалы имеют разные характеристики прочности, твердости и трения, которые следует оценивать в зависимости от конкретного сорта.
3.2 Процесс производства цельного сепаратора
Обработанные клетки обычно проходят следующие процессы:
- Подготовка сырья:Выбирайте латунный стержень, трубку или стальную заготовку.
- Процесс токарной обработки:Обработка внутреннего диаметра, наружного диаметра и торца.
- Карманная обработка:Карманы для тел качения обрабатываются фрезерным, сверлильным или специальным оборудованием.
- отделка:Обрезать карманы и критические размеры.
- Удаление заусенцев и очистка:Удалите заусенцы от обработки и металлический мусор.
- Определение размера:Проверьте отверстия карманов, внутренний и внешний диаметры, концентричность и толщину стенок.
- Окончательная проверка:Проверьте наличие дефектов поверхности и общее качество отделки.
3.3 Какие ключевые процессы необходимо контролировать при обработке сепараторов?
Основное внимание уделяется трем аспектам:
- Точность обработки карманного отверстия:Контролируйте размер кармана, распределение мест, форму кромки и качество поверхности, чтобы избежать отклонений при обработке, влияющих на направление тел качения.
- Общая геометрическая точность:Проверьте внутренний и внешний диаметры, концентричность, торцевое биение и однородность толщины стенки, чтобы убедиться в соответствии требованиям сборки.
- Деформация обработки и качество поверхности:Усилия резания, усилия зажима и снятие напряжений внутри материала могут вызвать локальную деформацию. Для крупных или тонкостенных сепараторов необходимо разумно организовать способ крепления и последовательность обработки, одновременно контролируя износ инструмента, наличие заусенцев и царапин на поверхности.
3.4 Эксплуатационные характеристики механически обработанных сепараторов
Преимущества:Конструктивное проектирование имеет высокую степень свободы и подходит для сложных прочных конструкций и особых размеров. Основные размеры можно контролировать посредством отделки.
Ограничения:Существует много этапов обработки, коэффициент использования материала обычно ниже, чем при штамповке, а время обработки и стоимость инструментов могут быть выше.
Общие области применения включают крупные цилиндрические роликоподшипники, некоторые конические роликоподшипники, крупные сферические роликоподшипники и подшипники специальной конструкции. Физические сепараторы не обязательно означают более высокую точность, чем штампованные сепараторы. Конечная точность зависит от материалов, оборудования, технологии и возможностей тестирования.
Глава 4: Как сделать клетку литьем под давлением? Технология производства сепараторов из нейлона и инженерного пластика
Литье под давлением является основным методом производства пластиковых клеток. По сравнению с металлическими сепараторами пластиковые сепараторы легче по весу, обладают определенной эластичностью и подходят для сложного структурного формования.
4.1 Распространенные материалы для сепараторов, отлитых под давлением
| Материал | Основные особенности | Рекомендации по применению |
| Полиамид 66 | Сбалансированная прочность, ударная вязкость и технологические свойства. | Обычные пластиковые клетки |
| Полиамид 66, армированный стекловолокном | Повышенная жесткость и стабильность размеров. | Сценарии, требующие жесткости конструкции |
| Полиамид 46 | Хорошая термостойкость и механические свойства. | специфические температурные условия |
| Полиэфирэфиркетон | Хорошая термо- и химическая стойкость | Особые условия работы |
Полиамид 66 гигроскопичен, и изменения влажности могут повлиять на размерные и механические свойства. Армирование стекловолокном увеличивает жесткость, но также меняет ударную вязкость и поведение материала при формовании. Полиэфирэфиркетон дороже и не является универсальным материалом для замены обычных сепараторов подшипников.
4.2 Процесс производства сепаратора, отлитого под давлением
Клетка, отлитая под давлением, в основном проходит шесть этапов:
- Выбор сырья:Определите марку пластика и армирующие материалы в соответствии с условиями работы подшипника.
- Сушка сырья:Контролируйте содержание влаги, чтобы избежать гидролиза и образования пузырьков.
- Подготовка формы:Проверьте полость формы, ворота, вытяжную конструкцию и систему охлаждения.
- Литье под давлением:Расплавленный пластик впрыскивается в форму для формирования клетки.
- Охлаждение и распалубка:Контролируйте скорость охлаждения, чтобы уменьшить усадку и деформацию.
- Постобработка и тестирование:Увлажнение, обрезка, проверка размеров и дефектов формовки производятся по мере необходимости.
4.3. Какие проблемы с качеством могут возникнуть в процессе литья под давлением?
| дефект | Основные причины | Влияние на клетку |
| знак погружения | Недостаточная выдержка давления и неравномерная усадка. | локальное отклонение размера |
| Деформация | Неравномерное охлаждение и различия в усадке | Соосность и отклонение сборки |
| Летающий край | Неправильная посадка или зажим пресс-формы | Влиять на сборку |
| пузырь | Влажность сырья слишком высока, а выхлопные газы недостаточны. | внутренние структурные дефекты |
| Следы сварных швов | сближение потоков расплава | Локальная сила может уменьшиться |
| Карманная деформация | Неправильное формование и постобработка. | Неисправность направляющей тела качения |
Следы сварных швов — это дефект, требующий внимания в сепараторах, отлитых под давлением. Когда расплав пластика расщепляется, а затем снова соединяется в форме, могут образовываться локальные участки с более низкой прочностью сцепления. Для армированных стекловолокном пластиков также необходимо обратить внимание на ориентацию и распределение волокон, поскольку расположение волокон в разных направлениях будет влиять на механические свойства и характеристики усадки материала.
4.4 Эксплуатационные характеристики сепаратора, отлитого под давлением
Преимущества:Он имеет легкий вес, определенную эластичность и вибропоглощающие способности и подходит для серийного формования сложных конструкций.
Ограничения:Применимый температурный диапазон ограничен материалом. Поглощение влаги и тепловое расширение могут повлиять на стабильность размеров, что требует более высоких требований к форме и процессу формования.
Сепараторы, отлитые под давлением, обычно встречаются в радиальных шарикоподшипниках, некоторых цилиндрических роликоподшипниках и других конструкциях подшипников, подходящих для пластиковых сепараторов. Нейлоновые сепараторы нельзя просто определить как изделия низкого качества или с низкой несущей способностью. Область их применения зависит от марки материала, конструкции подшипника, температуры, скорости вращения и условий смазки.
Глава 5: Сравнение характеристик штампованных, механических и литьевых сепараторов
5.1 Сравнение комплексных характеристик трех сепараторов
| Сравнить товары | Штампованный стальной сепаратор | Механически обработанный металлический сепаратор | Пластиковая клетка, изготовленная методом литья под давлением |
| Общие материалы | Стальная пластина, стальная полоса | Латунь, сталь и другие медные сплавы | Полиамид, полиэфирэфиркетон и т.д. |
| масса | относительно легкий | обычно тяжелее | обычно легче |
| Структурная свобода проектирования | относительно ограниченный | выше | выше |
| Эффективность массового производства | высокий | относительно низкий | высокий |
| Стабильность размеров | обычно лучше | Зависит от материала и обработки | Влияние температуры и влажности |
| Температурная устойчивость | обычно лучше | обычно лучше | Зависит от марки материала |
| Износостойкость | Зависит от материала и состояния поверхности | Зависит от сплава и условий контакта. | Зависит от материалов и аксессуаров. |
| себестоимость производства | Массовое производство имеет преимущества | Обычно затраты на обработку выше | Массовое производство имеет преимущества |
| Основные трудности контроля | Плесень, заусенцы, деформация | Точность обработки, постоянство размеров | Усадка, коробление |
5.2 Влияние различных процессов на конструктивную точность сепаратора
Эти три процесса имеют разные методы контроля размеров:
- Штамповочная клетка:Поскольку форма формирует карманы и общую структуру, износ формы и упругость формы могут привести к отклонениям размеров.
- Обработанная клетка:Сложные конструкции и критические размеры можно контролировать посредством чистовой обработки, но необходимо контролировать ошибки зажима, износ инструмента и деформацию обработки.
- Клетка, отлитая под давлением:Он подходит для пакетного формования сложных конструкций, но на размерную однородность влияют содержание влаги в сырье, структура формы и усадка при охлаждении.
О точности сепаратора нельзя судить исключительно по производственному процессу, она должна основываться на допусках чертежей, фактических результатах испытаний и стабильности партии.
5.3 Влияние различных процессов на механические свойства сепаратора
Механические свойства сепаратора в основном отражаются на прочности, жесткости, ударной вязкости и устойчивости к деформации.
- Штампованный стальной сепаратор:На характеристики конструкции влияют толщина пластины, конструкция балки и качество формовки.
- Обработанный металлический сепаратор:Толщина балки и форма кармана могут быть отрегулированы в соответствии с конструкцией, а производительность зависит от материала и качества обработки.
- Пластиковый сепаратор, изготовленный методом литья под давлением:Он обладает определенной степенью эластичности, а механические свойства можно регулировать с помощью марки материала и армирующих материалов, но необходимо учитывать влияние температуры и поглощения влаги.
Металлические клетки не обязательно прочнее во всех условиях, а пластиковые клетки не обязательно более подвержены повреждениям.
5.4 Разница в стоимости изготовления трех клеток
- Процесс штамповки:Это требует инвестиций в пресс-формы на ранней стадии, но подходит для массового производства.
- Процесс обработки:Время обработки, расход материала и стоимость инструмента влияют на цену единицы продукции.
- Процесс литья под давлением:Первоначальная стоимость разработки пресс-формы высока, но после того, как она созреет, эффективность производства будет выше.
При покупке вы не можете просто сравнить цену одного сепаратора, но вам также необходимо учитывать общие характеристики, последовательность производства и фактические условия использования подшипника.
Глава 6: Какую клетку следует выбрать в различных производственных условиях?
О фактическом выборе нельзя судить только по наименованию материала, а следует сочетать с эксплуатационными характеристиками оборудования для определения параметров, которые необходимо контролировать.
6.1 Высокоскоростные двигатели и промышленные вентиляторы
Этот тип оборудования обычно имеет высокую скорость вращения, длительное время непрерывной работы и высокие требования к вибрации и шуму. При выборе обратите внимание на массу и распределение массы сепаратора, жесткость конструкции, метод направляющих, посадку в кармане и условия смазки. В некоторых высокоскоростных двигателях используются легкие пластиковые сепараторы, но в высокоскоростных подшипниках можно использовать и металлические сепараторы. Детали следует определять на основе конструкции подшипника и применимых требований производителя.
6.2 Горно-металлургическое оборудование
Горные дробилки, конвейерное оборудование и металлургическое оборудование часто сталкиваются с колебаниями нагрузки, вибрационными ударами и загрязнением пылью. Ключевые факторы включают прочность конструкции сепаратора, надежность соединения балок, износостойкость материала, а также условия смазки и уплотнения. В оборудовании, работающем в тяжелых условиях, повреждение сепаратора не обязательно связано с недостаточной прочностью материала, но также может быть связано с ненормальным ударом, плохой смазкой и проблемами при установке.
6.3 Сельскохозяйственная техника и конвейерное оборудование
Сельскохозяйственная техника и конвейерное оборудование часто подвергаются воздействию пыли, примесей и значительных перепадов температур. При выборе следует обратить внимание на износостойкость сепаратора, структурную стабильность и температурную адаптируемость материала, а также следует проверить конфигурацию уплотнения и смазки подшипника. Для оборудования, работающего на открытом воздухе в течение длительного времени, также необходимо учитывать возможность запуска при низких температурах и сезонных изменениях температуры.
6.4 Текстильное оборудование и точное оборудование
К этому типу оборудования обычно предъявляются высокие требования к плавности работы, вибрации и шуму. Ключевые факторы включают распределение массы сепаратора, размер гнезда и точность положения, состояние направляющих тел качения и условия смазки. Облегченные сепараторы можно использовать в некотором высокоскоростном текстильном оборудовании, но реальный эффект все равно зависит от несущей конструкции и условий эксплуатации.
6.5 Особая температура и агрессивная среда
- Высокая температура окружающей среды:Сосредоточьтесь на термической стабильности материала, долгосрочной прочности и совместимости со смазочными материалами.
- Низкотемпературная среда:Обратите внимание на низкотемпературную вязкость, изменение размеров материалов и низкотемпературную текучесть смазки.
- Коррозионная среда:Обратите внимание на риск коррозии металлических материалов и совместимость пластмасс со смазочными материалами, чистящими средствами и химическими средами.
Особые условия работы требуют выбора, исходя из общей конструкции подшипника и фактического диапазона температур.
Глава 7: Как определить качество изготовления сепаратора подшипника?
Суть проверки качества клеток заключается в подтверждении соответствия продукта чертежам, спецификациям материалов и технологическим требованиям. Фокус тестирования в разных производственных процессах различен.
7.1 Основные параметры испытаний трех типов клеток
Штамповочная клетка:
- Проверьте сорт сырья, толщину и состояние поверхности.
- Проверьте штампованные кромки на наличие заусенцев, трещин и местных разрывов.
- Измерьте размер и расположение карманного отверстия.
- Проверьте положение заклепки, состояние соединения и местную деформацию.
Обработанная клетка:
- Проверьте внутренний диаметр, внешний диаметр и размер кармана.
- Измерьте концентричность, торцовое биение и толщину стенки.
- Проверьте, нет ли на краях кармана заусенцев, следов ножа и царапин на поверхности.
Клетка, отлитая под давлением:
- Проверьте сорта сырья, партии и записи о сушке.
- Проверьте наличие вмятин, деформации, засветов, пузырей и линий сварки.
- Измерьте размер кармана, внутренний и внешний диаметр и концентричность.
- При необходимости проверьте наличие внутренних дефектов формования.
Обычно используемое испытательное оборудование включает микрометры, инструменты для измерения внутреннего диаметра, инструменты для измерения изображения, измерители круглости, микроскопы и трехкоординатное измерительное оборудование.
7.2 Сосредоточьтесь на тестировании различных процессов
| Тестовые задания | Штамповочная клетка | Обработанная клетка | Клетка, отлитая под давлением |
| Проверка сырья | Марка и толщина стального листа | Марка металла, качество заготовки | Марка пластика, содержание влаги |
| карманный размер | фокус | фокус | фокус |
| концентричность | нуждаться | нуждаться | нуждаться |
| Проверка заусенцев | фокус | фокус | непригодный |
| Флэш-инспекция | непригодный | непригодный | фокус |
| Проверка клепки | Внимательно проверьте, когда это применимо | непригодный | непригодный |
| особые дефекты | трещины, деформация | Дефекты обработки, деформация | Пузыри, следы сварных швов, коробление |
Для нейлоновых клеток также необходимо учитывать температуру, влажность и состояние контроля влажности во время испытаний, чтобы избежать отклонений в определении размера, вызванных поглощением влаги. Записи о проверке должны включать модель продукта, марку материала, производственную партию, результаты критических размеров и обработку дефектов. При возникновении отклонений в размере партии следует также проверить ту же партию продукции и производственные процессы.
Глава 8. Как при покупке подшипников проверить поставщиков и подтвердить конфигурацию сепаратора?
В ходе проверки закупок необходимо подтвердить, имеет ли поставщик стабильные производственные возможности и подходит ли внутренняя конфигурация поставляемого подшипника для использования оборудования.
8.1 Как проводить аудит поставщиков клеток?
| Производственный процесс | Ключевые моменты проверки закупок |
| штамповка | Штамповочное оборудование, разработка и обслуживание пресс-форм, поставка материалов, возможности массового производства. |
| механическая обработка | Возможности токарной и фрезерной обработки, сложная обработка карманов, прецизионное измерительное оборудование. |
| Литье под давлением | Оборудование для литья под давлением, проектирование пресс-форм, сушка сырья, управление параметрами литья |
При аудите вы должны не только смотреть на количество оборудования, но и понимать, является ли производственный процесс зрелым, стабильным ли он и способен ли он справляться с отклонениями в качестве.
8.2 Какую информацию мне необходимо получить от поставщиков при покупке?
| Документы или информация | Основная цель |
| Техническая информация о продукте | Подтвердите модель подшипника и внутреннюю конфигурацию. |
| Сертификация материала клетки | Подтвердить марку материала |
| Чертежи изделия или технические характеристики | Подтвердить требования к конструкции и размерам |
| Отчет об проверке критических размеров | Узнайте, соответствует ли размер требованиям |
| Записи о качестве партии | Отслеживание производственных партий |
| Отчеты об испытаниях материалов или характеристик | Проверка требуемых характеристик в особых условиях эксплуатации. |
Для высокоскоростного, сверхмощного, высокотемпературного и непрерывного оборудования рекомендуется уточнить материал сепаратора, конструктивную форму и соответствующие технические требования перед покупкой и сохранить письменное подтверждение поставщика.
8.3 Почему в подшипниках одного типа могут использоваться разные сепараторы?
Подшипники одной и той же модели, выпускаемые разными производителями, могут иметь разную внутреннюю конфигурацию сепаратора. К основным причинам относятся:
- Внутреннее оформление отличается:Используются различные конструкции клеток, материалы и методы направляющих.
- Различные условия применения:Подшипники одного и того же размера могут использоваться в различном оборудовании, таком как двигатели, вентиляторы, конвейеры и т. д.
- Производственные процессы различаются:Разные производители выбирают разные процессы в зависимости от конструкции и производственных возможностей.
- Конфигурации изделий различаются:Для одной и той же базовой модели возможны различные конфигурации клеток.
Таким образом, нельзя судить о том, что два подшипника полностью эквивалентны, основываясь только на внутреннем диаметре, внешнем диаметре и ширине подшипника.
8.4 Как снизить риск закупки несоответствующей конфигурации клетки?
При покупке необходимо выполнить три шага:
- Соберите исходную информацию о подшипниках.Запишите полную модель, производителя, конфигурацию клетки и название оборудования.
- Подтвердите фактические условия труда.Определите скорость, нагрузку, температуру, метод смазки и рабочую среду.
- Проверьте наличие продуктов-заменителей.Поставщик обязан уточнить материал сепаратора, конструктивную форму и применимые условия, а также сравнить технические данные.
Для ключевого оборудования также может быть организована выборочная проверка или пробная эксплуатация для наблюдения за изменениями температуры, вибрации и шума.
Глава 9: Примеры практического применения. Как определить проблемы качества производства и эксплуатации по повреждению сепаратора?
Если клетка изношена, деформирована или сломана, это не означает, что в производственном процессе должны быть проблемы. При судействе необходимо совмещать место повреждения, характер его распределения, следы тел качения и записи работы оборудования.
9.1 Подшипник высокоскоростного двигателя: Гильза изношена с одной стороны. Как определить, есть ли отклонение обработки?
Ситуация на месте
Высокоскоростной двигатель после работы в течение определенного периода времени испытывал повышенный нагрев и необычный шум. После разборки подшипника было обнаружено явный износ краев некоторых карманов. Среди них некоторые карманы в основном поцарапаны на одной стороне, тогда как другая сторона относительно цела.
Проверка и анализ
Сначала пронумеруйте карманы, запишите место и степень износа и определите, имеется ли одностороннее истирание или локальный концентрированный износ. Затем проверьте, есть ли на телах качения соответствующие царапины или ненормальная полировка, и проанализируйте состояние контакта.
Затем измерьте размер и положение карманов и сравните их с неиспользованными изделиями из той же партии, чтобы проверить производственные факторы, такие как износ пресс-формы и отклонения в обработке. Наконец, в сочетании с записями работы оборудования анализируются повышение температуры, скорость вращения и изменения вибрации, чтобы определить, связаны ли они с условиями эксплуатации.
инженерное суждение
Износ одной стороны кармана не может напрямую приравниваться к неквалифицированной обработке сепаратора. Распределение износа, следы тел качения, результаты контроля размеров и записи эксплуатации оборудования необходимо объединить, чтобы определить влияние производственных отклонений и эксплуатационных факторов.
9.2 Подшипники горного конвейерного оборудования: Балка клетки сломана. Как отличить производственный брак от ударного повреждения?
Ситуация на месте
Аномальная вибрация произошла во время работы конвейерного оборудования шахты. После разборки подшипника было обнаружено, что частичная балка сепаратора деформирована и в некоторых местах соединений появились трещины. Обслуживающий персонал сначала заподозрил, что прочность материала недостаточна, но разрушение балки также может быть связано с мгновенным ударом, аномальным движением тел качения или локальной концентрацией напряжений.
Инспекция и анализ
Сохраните поверхность излома и проверьте происхождение трещины, ее расположение и пластическую деформацию. Проверьте соседние карманы, тела качения и дорожки качения на наличие ненормальных повреждений и объедините записи оборудования для исследования ударов, застревания материала и внезапного увеличения нагрузки. При необходимости провести изломостойкий, металлографический и материальный контроль, сравнить их с изделиями той же партии для определения производственного брака или эксплуатационного повреждения.
инженерное суждение
Деформацию или разрушение клетевой балки горнодобывающего оборудования нельзя объяснить просто недостаточной прочностью материала. Происхождение трещин, локальная пластическая деформация, повреждение соседних карманов и исторические данные о нагрузках оборудования являются важной основой для определения источника неисправности.
9.3 Ключевые моменты инженерного суждения в двух типах случаев
| Сравнить товары | Подшипники высокоскоростного двигателя | Подшипники для горного оборудования |
| крупный ущерб | Частичный износ в карманах | Деформация балки и трещины |
| основная наблюдательная позиция | Сторона кармана, входной край | Деталь балки, происхождение трещины |
| Ключевые части сравнения | элемент качения | Тела качения и дорожки качения |
| критические производственные проверки | Размер и положение карманного отверстия | Толщина балки, конструктивные размеры, материалы |
| Основные моменты беговых рекордов | Повышение температуры, скорость вращения, вибрация | Удары, колебания нагрузки, вибрация |
| дальнейший анализ | Анализ размеров и следов контактов | Излом, металлографический и размерный контроль |
В случае споров о качестве производства следует сохранять продукты с истекшим сроком годности, неиспользованные продукты одной и той же партии, записи о работе оборудования и оригинальные данные испытаний, чтобы не судить об ответственности исключительно на основании поврежденных фотографий.
Глава 10: Резюме
Между штамповкой, механической обработкой и литьем под давлением не существует абсолютной связи. Ключевой момент заключается в том, подходит ли производственный процесс для несущей конструкции и может ли продукт соответствовать реальным условиям работы.
- Штамповочная клетка:Подходит для подшипников с высокой степенью стандартизации и массового производства, уделяя особое внимание качеству материала, точности пресс-форм и качеству формовки.
- Обработанная клетка:Подходит для сложных конструкций, особых размеров и некоторых особых условий работы, уделяя особое внимание свойствам материала, точности карманов и постоянству обработки.
- Клетка, отлитая под давлением:Подходит для применений, требующих малого веса, особых характеристик трения и серийного формования, с упором на марку материала, качество формования и температурную адаптацию.
Производителям подшипников необходимо создать полную систему контроля материалов, процессов и размеров; обслуживающий персонал должен объединить морфологию повреждений и эксплуатационные записи, чтобы определить источник неисправности; Персоналу по закупкам необходимо подтвердить материал сепаратора, конструктивную форму и производственные возможности поставщика.
Только объединив процесс изготовления сепаратора, внутреннюю конструкцию подшипника, условия смазки и реальную рабочую среду, можно разумно оценить его применимость.
Часто задаваемые вопросы
1. Каковы основные процессы производства сепараторов подшипников?
Общие процессы включают штамповку, механическую обработку и литье под давлением. Штамповка в основном используется для формирования металлических листов, механическая обработка формирует твердые конструкции путем точения, фрезерования и т. д., а литье под давлением использует формы для изготовления сепараторов из конструкционного пластика.
2. В чем разница между штампованным сепаратором и механически обработанным сепаратором?
Штампованные сепараторы подходят для стандартизации и массового производства, тогда как механически обработанные сепараторы имеют высокую степень свободы конструктивного проектирования и подходят для сложных конструкций и особых спецификаций.
3. Какой из них лучше: нейлоновый или стальной?
Не существует абсолютного превосходства или неполноценности. Нейлоновые сепараторы легче по весу и обладают определенной эластичностью, но необходимо учитывать температуру, поглощение влаги и совместимость смазочных материалов; стальные клетки имеют лучшую прочность и температурную адаптируемость. Конкретный выбор должен сочетаться с условиями работы.
4. Как определить наличие производственного брака сепаратора подшипника?
Можно проверить материалы, размеры, обработанные поверхности и структурную целостность. Клетки для штамповки ориентированы на проверку заусенцев, образование трещин и качество клепки; Механически обработанные сепараторы направлены на проверку размера карманов и дефектов поверхности; Клетки, изготовленные литьем под давлением, направлены на проверку следов усадки, коробления и следов сварки. В отношении поврежденной продукции необходимо сделать комплексное заключение на основе поверхности излома, продукции одной партии и записей эксплуатации.