Как обнаружить ожог при шлифовке подшипника? Методы обнаружения травления, микротвердости и металлографического анализа.
2026-10-27
Как определить, повреждена ли поверхность в результате шлифования после шлифования дорожки качения подшипника? Эта статья начинается с формирования механизма пригорания при шлифовании и постепенно разбирает рабочие процедуры, интерпретацию результатов и взаимосвязь взаимной проверки трех методов испытания кислотным травлением (травлением), испытания на микротвердость и металлографического анализа, а также предлагает идеи по устранению неполадок для отслеживания проблем процесса шлифования по результатам испытаний. Целевыми читателями являются инспекторы по качеству подшипников, инженеры-технологи и инженеры по термической обработке, аналитики отказов, а также менеджеры по качеству закупок и поставщиков.
1: Почему ожоги от скрежетания нельзя оценить невооруженным глазом
После завершения шлифовки дорожек качения на поверхности могут остаться локальные изменения цвета, ненормальная текстура и даже раннее усталостное растрескивание при последующей эксплуатации. Источником таких проблем часто является чрезмерное локальное тепловложение при шлифовании, которое изменяет структуру поверхности, твердость и остаточные напряжения подшипниковой стали. Но беда в том, что обычный визуальный осмотр и общая проверка твердости часто не выявляют этого.
Ожоги от шлифования могут локализоваться вблизи поверхности или развиваться глубже. Глубина повреждения зависит от состояния материала, тепловложения при шлифовании и условий охлаждения, и ее фиксированный диапазон не может быть определен заранее. Ее следует оценивать по распределению твердости по сечению и металлографической структуре. Конечно, нужно быть настороже к участкам с явным изменением цвета, но чаще всего в поврежденном месте видимых невооруженным глазом отклонений нет: цвет нормальный, поверхность гладкая, что можно выявить только методами химического травления, точечного контроля микротвердости или металлографического наблюдения в поперечном сечении.
В общем тесте на твердость также есть свои «слепые зоны». Он измеряет среднюю твердость на большой площади. Если площадь неглубокого или локального размягчения или затвердевания составляет небольшую долю, результат все равно может попасть в допустимый диапазон, скрывая фактическое термическое повреждение.
Поэтому для оценки ожогов подшипников при шлифовке необходим комплекс методов, позволяющих выявить термические повреждения поверхности. Обычно используются три метода в сочетании:
Испытание на кислотное травление (испытание на травление)——Химическое травление позволяет выявить разницу в состоянии поверхностных тканей, чтобы показать контраст травления, который используется для проверки и обнаружения подозрительных участков;
Проверка микротвердости—— Используйте очень маленькие углубления для измерения изменения твердости от поверхностного слоя к матрице по точкам, что можно использовать для количественного определения размягчения или затвердевания;
Металлографический анализ—— Подготовьте образцы поперечного сечения для непосредственного наблюдения за изменениями тканей и подтверждения типа, распределения и глубины повреждения.
2 Что такое шлифовальный ожог подшипника
2.1 Механизм образования шлифовального ожога
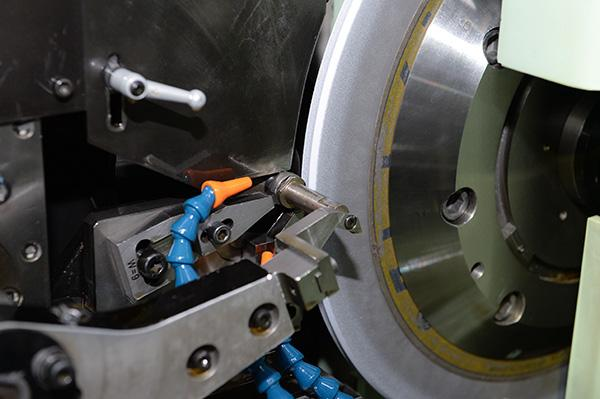
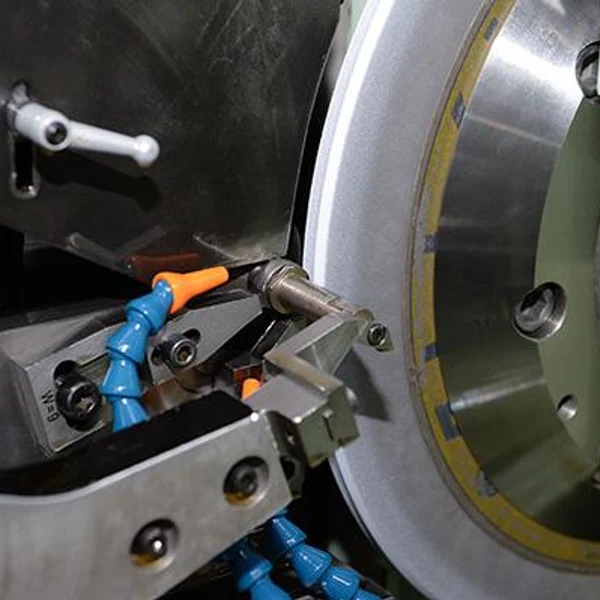
Шлифование – это, по сути, высокоскоростной процесс контактного трения между шлифовальным кругом и заготовкой. Абразивные зерна на поверхности шлифовального круга врезаются в заготовку и удаляют материал, концентрируя при этом большое количество тепла трения в зоне контакта. Тепло переливается на поверхность заготовки за очень короткое время, образуя локальную высокую температуру. Эта локальная температурная история определяет последующее направление стальной структуры.
Следующие ситуации могут легко увеличить локальное тепловложение и повысить риск термического повреждения:
- Скорость шлифования, объем подачи или объем резания слишком велики, а скорость удаления материала превышает способность охлаждения и рассеивания тепла;
- Шлифовальный круг изнашивается, засоряется или пассивируется, снижается эффективность шлифования и усиливается трение;
- Шлифовальный круг недостаточно заправлен или параметры правки необоснованны, состояние абразивных зерен ухудшается;
- Недостаточная подача теплоносителя и неправильное расположение форсунок не позволяют вовремя отвести тепло.
Поверхности прецизионного шлифования, такие как дорожка качения внутреннего кольца подшипника, дорожка качения наружного кольца и ребра, часто подвергаются наибольшим контактным и термическим нагрузкам и являются ключевыми деталями для проверки пригорания при шлифовании. Сущность ожога при шлифовании заключается в локальном термическом повреждении, вызванном жаром при шлифовании, и его не следует определять исключительно по цвету поверхности: цвет может служить подсказкой, но не является основанием для суждения.
2.2 Основные виды растирающих ожогов
С точки зрения тканевых изменений шлифовальные ожоги принято разделять на две категории.
Закаливание ожогов (повторное закаливание и смягчение):Подшипниковую сталь, закаленную и отпущенную, при шлифовании повторно нагревают, а местную структуру дополнительно отпускают, в результате чего твердость на этом участке снижается. Степень повреждения зависит от исходных условий термообработки и фактической термической истории.
Повторно закаленные ожоги:Местная температура повышается настолько, что происходит аустенизация, а затем быстро охлаждается самим шлифованием или охлаждающей жидкостью, образуя структуру высокой твердости, такую как недостаточно отпущенный мартенсит. Повторно затвердевшие ожоги могут сопровождаться участками закалки и размягчения внизу. Конкретное распределение тканей зависит от местных изменений температуры, процессов охлаждения и исходного состояния материала. Это должно быть подтверждено поперечной металлографией и испытанием на микротвердость.
Следует отметить, что фактические структурные изменения связаны с типом стали, исходным состоянием термической обработки, местной температурой и процессом охлаждения, и все прижоги при шлифовании не могут быть классифицированы как одно и то же структурное изменение. На одной и той же детали могут быть даже два проявления отпускного размягчения и повторного закаливания одновременно.
2.3 Возможные аномальные признаки ожогов от шлифования
Локальные изменения цвета или текстуры поверхности (изменение цвета, синева, пожелтение и т. д.);
После кислотного травления появляются аномальные цветовые аберрации или контраст травления;
Твердость поверхностного или приповерхностного слоя ненормальная (слишком высокая или слишком низкая);
Имеются локальные изменения металлографической структуры;
При сильном термическом повреждении могут присутствовать микроскопические трещины.
Все вышеперечисленные явления являются ключом к исследованию, и ни один из них сам по себе не может быть использован в качестве основы для окончательного суждения. Реальные выводы должны основываться на многочисленных доказательствах испытаний.
3 Подготовка перед формальным тестированием
Перед тестированием хорошо сделайте три вещи: определите ключевые области, проверьте информацию о процессе и установите нормальный контроль. Чем лучше вы подготовитесь, тем убедительнее будут результаты.
3.1 Определите ключевые зоны обнаружения
Дорожка качения внутреннего кольца подшипника;
Дорожка качения наружного кольца подшипника;
Ребра и другие прецизионные шлифованные участки;
Места, где наблюдался ненормальный износ, преждевременный выход из строя или жалобы клиентов.
3.2 Сбор информации о процессе измельчения
Проверьте следующие записи, которые непосредственно связаны с выявлением ненормальных деталей:
Характеристики шлифовальных кругов, состояние износа и записи правки;
Скорость шлифования, подача, проникновение и удаление материала;
Расход охлаждающей жидкости, концентрация, состояние и положение сопла;
Наличие марки подшипниковой стали и оригинальных записей о термообработке;
Данные исторических испытаний одной и той же партии продукции.
3.3 Установить нормальную зону контроля
Выберите относительно нормальную область за пределами подозрительной области в качестве контроля;
Если позволяют условия, выбирайте сертифицированные детали из той же партии, что и эталонные образцы;
Запишите количество проб, место обнаружения, направление отбора проб и аномальное распределение;
Сфотографируйте подозрительные участки и сохраните сравнительные записи до и после проверки.
Нормальной площадки для справки нет. Трудно судить, в норме ли контраст травления и значение твердости, просто взглянув на подозрительный участок. Контрольный образец является эталоном для интерпретации результатов.
4 Метод 1: Обнаружение ожогов подшипников при шлифовании с помощью кислотного травления
4.1 Основные принципы обнаружения кислотного травления
Обнаружение кислотного травления использует контраст травления, вызванный разницей в металлургическом состоянии поверхности материала, для выявления локального перегрева и других металлургических нарушений поверхности, которые могут существовать после шлифования. Контраст травления связан с твердостью материала, состоянием ткани и процессом обнаружения, но конкретную ткань или тип повреждения нельзя напрямую подтвердить только по цвету.
Основная ценность испытаний на кислотное травление заключается в выявлении поверхностных аномалий и обнаружении подозрительных участков: они выполняются быстро и охватывают большую площадь, что делает их пригодными для первого прохода, чтобы привлечь внимание к местам, требующим углубленного осмотра. Должно быть понятно, что на результаты травления влияют состояние материала, обработка поверхности и процесс травления. Один и тот же участок коррозии может вести себя совершенно по-разному в разных типах стали и при разных состояниях предварительной обработки.
Хотя международный стандарт ISO 14104:2017 в основном касается шестерен, сфера его применения также включает такие детали, как стальные подшипники, валы и шлицы; настоящий стандарт не распространяется на азотированные детали и нержавеющую сталь. В стандарте также указано, что указанный метод травления поверхности может быть более чувствительным к изменениям твердости поверхности, чем большинство методов определения твердости. Следует отметить, что испытание на травление кислотой приведет к изменению проверяемой поверхности. Этот тип испытаний обычно проводится после шлифовки и перед последующими процессами финишной обработки, такими как суперфинишная обработка, чтобы не повлиять на готовую поверхность.
4.2 Специальные рабочие процедуры для испытаний на кислотное травление
Шаг первый: Подтвердите материалы и спецификации испытаний. Проверьте марку подшипниковой стали, состояние термообработки, процесс шлифования и применимые требования к испытаниям продукции, чтобы подтвердить, какой набор утвержденных спецификаций применим к текущим испытаниям.
Шаг 2: Определите место обнаружения. Запишите конкретное расположение дорожек качения, ребер или других зон шлифования, чтобы определить объем проверки.
Шаг 3: Очистите и подготовьте поверхность. Следуйте проверенным процедурам испытаний для удаления масла, абразивного мусора и других остатков, которые могут помешать травлению, чтобы обеспечить постоянное состояние поверхности.
Шаг 4: Выполните контролируемое травление. В соответствии с применимыми стандартами и утвержденными процедурами тестирования используйте указанные реагенты, концентрации, время воздействия и условия эксплуатации, чтобы гарантировать контролируемость и повторяемость процесса травления.
Шаг 5: Завершите необходимую постобработку. Полная очистка, защита и необходимая обработка поверхности в соответствии с процедурами, позволяющими избежать влияния остаточных реагентов на последующие процессы или состояние деталей.
Шаг 6: Наблюдайте за результатами травления. При соответствующем освещении и условиях увеличения сравните цвет, текстуру и контраст травления между нормальными и подозрительными участками.
Шаг 7. Запишите исключение и решите, добавлять ли дополнительные тесты. Сфотографировать и отметить расположение и диапазон отклонений; далее провести микротвердость или металлографический анализ сомнительных участков.
Важно: Не считайте определенную концентрацию реагента или фиксированное время травления кислотой общим рабочим параметром для всех марок подшипниковой стали. Конкретные условия должны определяться на основе применимых спецификаций и проверенных процедур испытаний — оптимальные условия травления часто варьируются в зависимости от типа стали и состояния термообработки.
4.3 Как интерпретировать результаты испытаний на кислотное травление
Нормальные и аномальные области могут иметь разные контрасты травления;
Различные выраженности поверхности могут возникать в закаленных, размягченных и повторно закаленных участках;
Появление темных или светлых участков не обязательно указывает на конкретную ткань;
Чистота поверхности, предварительная обработка, состояние материала и условия травления могут повлиять на окончательную разницу в цвете.
Спорные результаты испытаний следует дополнительно проверять с помощью микротвердости или металлографического анализа, а не делать выводов, основанных только на одном цветовом различии.
4.4 Преимущества и ограничения испытаний на кислотное травление
Преимущества:Подходит для быстрого обнаружения поверхностных аномалий; может помочь найти ключевые области для последующей проверки; при соответствующих условиях может использоваться для проверки качества продукции.
Ограничения:На результаты влияют условия эксплуатации и интерпретация персонала; конкретную глубину поврежденного слоя невозможно определить самостоятельно; все изменения ткани не могут быть точно определены только на основании цвета травления. Кроме того, травление кислотой может изменить проверяемую поверхность, что потребует оценки требований к последующей очистке, защите и утилизации продукта.
5 Метод 2. Определение микротвердости при шлифовании подшипников.
5.1 Зачем нужны испытания на микротвердость?
Ожоги закалки образуют локально размягченную область, а ожоги повторного закаливания образуют на поверхности ткань аномально высокой твердости. Эти два типа изменений очень неглубоки и локальны и часто не обнаруживаются обычными испытаниями на общую твердость (большие углубления и широкие области отбора проб).
При испытании на микротвердость используется небольшое испытательное усилие и небольшое углубление, которое можно измерять по точкам в направлении глубины вблизи поверхности, чтобы количественно определить, является ли определенная точка на поверхности мягкой или твердой. Это ключ к тому, чтобы отличить его от общего теста на твердость.
5.2 Оборудование и подготовка образцов для испытаний на микротвердость
Используйте оборудование для измерения микротвердости Vickers и регулярно калибруйте его в соответствии со спецификациями;
Выберите подходящую испытательную силу и время выдержки в зависимости от масштаба целевого повреждения, состояния материала и применимых методов;
Различают испытание на твердость поверхности и испытание на распределение глубины сечения;
При обнаружении неглубоких повреждений часто необходимо подготовить образцы поперечного сечения для измерения градиента твердости по направлению глубины;
В процессе подготовки проб следует стараться избегать дополнительных термических повреждений или механических деформаций, чтобы предотвратить ложное измерение твердости в данных.
5.3 Специальные рабочие процедуры определения микротвердости
Шаг 1: Определите подозрительные зоны и зоны обычного контроля. Определите место отбора проб на основе результатов кислотного травления или других предварительных проверок.
Шаг 2: Подготовьте образец в соответствии с целью обнаружения. Если вам необходимо проанализировать изменение твердости от поверхности к внутренней части, подготовьте образцы поперечного сечения в соответствии со спецификациями.
Шаг 3: Определите расположение точек измерения. Отметьте исходное положение поверхности и спланируйте точки измерения на разных глубинах; убедитесь, что расстояние между углублениями, а также между углублениями и краями соответствует применимым требованиям испытаний.
Шаг 4: Выберите подходящие условия испытаний. Запишите испытательное усилие, время выдержки, информацию об оборудовании и метод подготовки образца.
Шаг 5: Выполните измерение микротвердости. Измеряйте поэтапно от ближней поверхности до внутренней матрицы, при необходимости повторяя тест в нескольких репрезентативных местах.
Шаг 6: Запишите данные обнаружения. Запишите значение твердости, глубину от поверхности и конкретное расположение каждой точки измерения.
Шаг 7: Нарисуйте кривую распределения твердости. Принимая за абсциссу глубину от поверхности, а за ординату величину твердости, наблюдают локальное размягчение, аномальное упрочнение и переход в матрицу.
Шаг 8: Сравните требования к материалам и результаты металлографии. В сочетании с нормальной контрольной зоной, исходным состоянием термообработки и результатами металлографического анализа определите, соответствует ли отклонение от нормы термическому повреждению при шлифовании.
5.4 Как интерпретировать результаты микротвердости
Температурные ожоги:Может наблюдаться локальное снижение твердости в подозрительной области, а также может наблюдаться разница между твердостью приповерхностной и внутренней матрицы в сочетании с изменениями тканей для подтверждения наличия локального размягчения отпуска.
Повторно закаленные ожоги:Поверхностный слой может иметь аномально высокую твердость, а ниже него часто имеется переходная зона, где твердость снижается – необходимо объединить металлографические наблюдения для подтверждения наличия перезакаленной структуры и зоны размягчения под ней.
5.5 Ограничения испытаний на микротвердость
Результаты напрямую связаны с испытательным усилием, размером отпечатка, расположением точки измерения и качеством подготовки образца;
Если расположение точек измерения нерационально, можно не заметить локальные или неглубокие повреждения;
Одно значение твердости обычно не является самостоятельным подтверждением типа шлифовального пригара;
Он не должен отклоняться от характеристик материала и изделия и устанавливать универсальный единый порог отклонения по твердости.
6 Метод 3. Металлографический анализ прижогов подшипников при шлифовании.
6.1 Основная роль металлографического анализа
Металлографический анализ непосредственно наблюдает микроструктурные изменения, вызванные шлифованием термических повреждений путем подготовки образцов поперечного сечения, поэтапного шлифования, полирования и коррозии. С его помощью можно не только проверить, действительно ли имеются тканевые аномалии в аномальной области, протравленной кислотой, но также подтвердить причины изменений микротвердости. Поперечный анализ особенно полезен при изучении распределения, характеристик тканей и возможной глубины поврежденного слоя — информации, которую трудно дать непосредственно с помощью первых двух методов.
6.2 Особенности процесса металлографического анализа
Шаг 1: Отберите репрезентативные образцы. Отдавайте приоритет областям с явными аномальными характеристиками и сохраняйте в максимально возможной степени нормальные контрольные образцы.
Шаг 2: Перехватите образец. Выберите направление сечения в соответствии с целью проверки, чтобы свести к минимуму дополнительное тепловое воздействие и механические повреждения, вызванные процессом резки.
Шаг 3: Установите образец. Выберите подходящий метод вставки в соответствии с лабораторными спецификациями, чтобы гарантировать, что поверхность обнаружения эффективно защищена и края не разрушаются.
Шаг 4: Постепенное шлифование и полирование. Удалите слой повреждения поверхности, вызванный подготовкой образца, и получите плоское поперечное сечение, подходящее для микроскопического наблюдения.
Шаг 5: Проведите металлографическую коррозию. Используйте метод коррозии, подходящий для соответствующего типа стали и цели проверки, чтобы отобразить структурные характеристики, которые необходимо соблюдать.
Шаг 6: Микроскопическое наблюдение. Проверьте структурные различия между приповерхностной и внутренней матрицей и запишите морфологию, непрерывность и возможные трещины аномального слоя.
Шаг 7: Измерьте глубину аномального слоя. Измерения проводятся в нескольких репрезентативных местах на основе идентифицируемых границ тканей, а методы измерения и диапазон результатов записываются.
Шаг 8: Проверка по результатам микротвердости. Соответственно проанализируйте расположение тканевых изменений, распределение твердости и аномальные участки, протравленные кислотой, чтобы сформировать взаимодополняющие доказательства.
6.3 На какие организационные характеристики следует обратить внимание при металлографическом анализе?
Структурные изменения, связанные с локальным размягчением отпуска;
Аномальная ткань, которая может появиться в зоне повторного затвердевания;
Морфология переходной зоны между поверхностным слоем и матрицей;
Сплошность и изменение глубины аномальных слоев;
Трещины, связанные с термическим повреждением или требующие дальнейшего подтверждения.
Памятка для интерпретации: На яркость или белизну микроструктуры влияют подготовка проб, коррозия и условия визуализации. Конкретную ткань нельзя идентифицировать только по цвету, а ожоги от шлифования можно подтвердить напрямую. Характеристики одного и того же типа ткани при разной коррозии и разной интенсивности света могут сильно различаться.
6.4 Как измерить глубину шлифования пригарного слоя
Шаг 1: Определите исходное местоположение поверхности. Используйте исходную обработанную поверхность в качестве эталона для определения отправной точки измерения.
Шаг 2: Определите границы тканей, связанные с травмой. Найдите четкую границу, где происходят изменения в ткани, в качестве конечной точки измерения.
Шаг 3: Повторите измерение в нескольких местах. Избегайте случайности в одной точке и измеряйте диапазоны в нескольких местах.
Шаг 4: Запишите диапазон измерения, увеличение и основу оценки. Четко запишите, какие границы измеряются, какие коэффициенты используются и какие характеристики используются для оценки.
Примечание. Ориентация среза, качество подготовки проб и интерпретация границ будут влиять на результаты измерения глубины. Окончательные критерии приемки должны основываться на применимых спецификациях продукта, требованиях заказчика или утвержденных технических решениях, а не на субъективном ощущении чертежа.
6.5 Преимущества и ограничения металлографического анализа
Преимущества:Он может напрямую наблюдать характеристики ткани в поперечном сечении; помогают выявить различные виды термических повреждений; и может использоваться в сочетании с испытанием на твердость для изучения распределения и глубины аномальных слоев.
Ограничения:Требуется подготовка проб, которая обычно разрушительна; подготовка и анализ проб занимают много времени; На выводы об обнаружении влияют место отбора проб и репрезентативность – если точка отбора проб нетипична, вывод может быть искажен.
7 Как выбрать кислотное травление, микротвердость и металлографический анализ
Таблица 1. Сравнение трех методов обнаружения ожогов при шлифовании
| Сравнить товары | Обнаружение кислотного травления | Проверка микротвердости | Металлографический анализ |
|---|---|---|---|
| основная цель | Скрининг поверхностных аномалий | Количественное сравнение изменений твердости | Анализировать организационные изменения |
| Общие места обнаружения | Поверхность заготовки | поверхность или секция | Раздел после подготовки |
| Основные результаты | Аномалии травления и их расположение | Значение твердости и распределение по глубине | Схема микроструктуры и характеристики аномального слоя |
| Основные преимущества | Подходит для поверхностного скрининга | Умение предоставлять количественные данные | Умение наблюдать организационные особенности |
| Основные ограничения | Зависят от условий травления и интерпретации | Зависит от контрольных точек и условий испытаний | Подготовка проб требует много времени, а отбор проб имеет ограничения. |
| Применимые сценарии | Пакетная проверка и обнаружение подозрительных зон | Проверьте тенденции смягчения или ужесточения | Подтвердить изменения тканей и аномальную глубину слоя. |
Каждый из трех методов имеет свою особенность, и мы не можем просто прийти к выводу, что определенный метод является лучшим во всех сценариях обнаружения. При выборе выбор должен основываться на целях испытаний, рисках продукта и применимых спецификациях и должен осуществляться в соответствии со сценариями, а не требовать от каждого подшипника прохождения трех испытаний:
Пакетный скрининг:Используйте применимые испытания на травление поверхности в соответствии со спецификациями продукта для обнаружения подозрительных участков;
Проверка исключения:После обнаружения подозрительного участка подбирают микротвердый или металлографический анализ в зависимости от типа отклонения и цели обнаружения;
Спорные ситуации или ситуации высокого риска:Используйте несколько методов перекрестной проверки и при необходимости проведите дальнейший анализ ошибок.
Время проверки: Проверка кислотного травления изменит проверяемую поверхность. Этот тип контроля обычно проводится после шлифовки и перед последующими процессами финишной обработки, такими как суперфинишная обработка, чтобы избежать повреждения готовой поверхности.
8 Полный процесс обнаружения ожогов при шлифовании подшипников
Ниже приводится комплексный процесс проверки, который можно использовать в качестве основы для исследования качества. Это не фиксированная последовательность проверок для всех подшипников. В реальном проекте следует выбрать применимые методы и этапы проверки на основе спецификаций продукта, целей тестирования, аномальных рисков и условий отбора проб.
Объедините три метода в исполняемый процесс, чтобы облегчить реализацию в позиции проверки:
Шаг первый: проверьте поверхность подшипника и просмотрите записи процесса шлифования, чтобы подтвердить область проверки и предысторию процесса.
Шаг 2. Проведите испытание на кислотное травление в соответствии с предписанными процедурами, найдите подозрительные участки и сначала обведите аномальные места кислотным травлением.
Шаг 3: Проведите планирование отбора проб на аномальных участках, определите место, направление отбора проб и контрольные пробы.
Шаг 4: При необходимости проведите испытание на микротвердость в поперечном сечении, чтобы количественно измерить изменение твердости от поверхностного слоя к матрице.
Шаг 5: Проведите металлографический анализ для подтверждения изменений ткани и аномальных характеристик слоя.
Шаг 6: Всестороннее сравнение характеристик травления, распределения твердости и микроструктуры. Все эти три параметра подтверждают друг друга.
Шаг 7: На основе применимых стандартов приемки или утвержденного инженерного решения определите метод утилизации продукта – квалификация, доработка, понижение версии или утилизация, и реализуйте его в соответствии со спецификациями.
Шаг 8: В случаях, когда термическое повреждение подтверждено или подозревается, проведите расследование причины процесса и проследите за шлифовальным кругом, его параметрами и системой охлаждения.
Таблица 2. Последующие действия, соответствующие различным результатам обнаружения
| Результаты испытаний | Последующие действия |
|---|---|
| Подозрительных аномалий не обнаружено | Задокументируйте результаты и продолжайте выполнение предписанного плана проверки. |
| Имеются отклонения от нормы при травлении кислотой, но результаты твердости неясны. | Просмотрите схему предварительной обработки, отбора проб и расположения точек измерения и при необходимости добавьте металлографический анализ. |
| Аномальное распределение твердости | В сочетании с металлографическим исследованием подтверждают аномальную ткань и ее объем. |
| Обнаружены следы теплового повреждения или трещин | Отправьте специалистам по качеству или инженерам по материалам для оценки и обработки, если это применимо. |
Особое напоминание: отсутствие отклонений, обнаруженных при первоначальной проверке, не означает, что можно исключить все ожоги при шлифовке – мелкие и локальные повреждения могут не пройти первоначальную проверку кислотным травлением, и их следует дополнять выборочными проверками твердости и металлографическими проверками, если позволяет уровень риска.
9 Записи об обнаружении ожогов при шлифовании подшипников
Для надежного испытания на пригорание выводы должны быть прослеживаемыми. Протоколы проверок являются ключевым звеном во внедрении технических методов в шаблоны заводского контроля качества. Рекомендуется, чтобы они содержали как минимум следующее содержание:
Таблица 3 Содержание, которое должны содержать протоколы обнаружения ожогов при шлифовке
| запись элементов | Пример контента |
|---|---|
| Информация о детали | Модель подшипника, партия, марка стали |
| Позиция обнаружения | Дорожка качения внутреннего кольца, дорожка качения наружного кольца или ребро |
| Результаты кислотного травления | Нормальные, предполагаемые отклонения и их конкретные местоположения. |
| Микротвердость | Значение твердости, испытательное усилие и глубина измерения в каждой точке измерения. |
| Металлографические результаты | Характеристики тканей, диапазон аномальных слоев и условия наблюдения |
| База сравнения | Обычные образцы, характеристики продукции или требования заказчика |
| окончательный вывод | Результаты скрининга, результаты проверки и рекомендации по дальнейшему лечению. |
Требования к источнику данных: данные в таблице должны быть основаны на реальных результатах испытаний, включая истинное значение твердости, глубину точки измерения и диапазон повреждений. Данные не могут быть сфабрикованы, чтобы запись выглядела профессионально. Функция записей заключается в сохранении реальных доказательств и поддержке последующего отслеживания и улучшения процессов; запись с сфабрикованными данными более опасна, чем отсутствие записи вообще.
9.1 Случаи тестирования: как доказательства подтверждают друг друга
В следующем примере используются данные-заполнители, подлежащие проверке, чтобы продемонстрировать, как три типа доказательств, а именно кислотное травление, микротвердость и металлография, соответствуют одному и тому же выводу. Содержимое в квадратных скобках должно быть заполнено фактическими результатами испытаний. В этой статье не предусмотрен единый порог браковки, а также не допускается фальсификация значений твердости, глубины повреждений или оснований для браковки.
Таблица 4. Пример цепочки доказательств шлифовальных прижогов на дорожке качения внутреннего кольца подшипника
| Тип доказательства | Результаты испытаний |
|---|---|
| Обнаружение кислотного травления | В [положении] дорожки качения внутреннего кольца имеется контраст [глубокий/мелкий] травления, который отмечен как подозрительная область; остальные дорожки качения в том же кольце соответствуют нормальной зоне управления. |
| Микротвердость | Существует [более высокая/меньшая] разница между твердостью приповерхностной зоны подозрительной зоны [нахождение в ВН] и нормальной контрольной области [нахождение в ВН]; Распределение по глубине от поверхности показано на кривой твердости поперечного сечения. |
| Металлографический анализ | Структурные характеристики [отпускное размягчение/повторное закаливание] можно увидеть на поперечном сечении подозрительного участка, а глубина аномального слоя составляет примерно [микрон], что соответствует месту изменения твердости. |
| Инженерные критерии | Сравните обычные образцы одной и той же партии с [применимыми стандартами/требованиями клиентов] и сделайте комплексное заключение в виде [Вывода]; в случае возникновения спора проведите дальнейший анализ неисправностей. |
Примечание-заполнитель: приведенные выше значения и выводы являются заполнителями, которые необходимо заполнить и использовать для иллюстрации того, как доказательства подтверждают друг друга. Официальные определения должны быть основаны на фактических данных испытаний, стандартном контроле и применимых спецификациях продукции или требованиях клиентов и должны быть подтверждены специалистами по качеству или инженерами по материалам.
10 Анализ причин и меры профилактики ожогов при шлифовании подшипников
Цель проверки — обнаружить проблему, а затем вернуться к процессу ее устранения. Следующие направления являются наиболее распространенными отправными точками при исследовании ожогов при шлифовке.
10.1 Состояние шлифовального круга и проблемы правки
Шлифовальный круг изношен, засорен или затупился;
Характеристики шлифовального круга не соответствуют условиям обработки;
Частота обрезки или параметры обрезки необоснованны;
Состояние шлифовального контакта и сила шлифования ненормальны.
10.2 Необоснованные параметры измельчения
Объем резания или скорость съема материала слишком велики;
Скорость шлифования не соответствует параметрам подачи;
Повторное измельчение вызывает локальное накопление тепла;
Аномальное тепловложение в зоне контакта между заготовкой и шлифовальным кругом.
10.3 Проблемы с подачей охлаждающей жидкости
Недостаточный расход охлаждающей жидкости или давление подачи;
Положение сопла неразумно и охлаждающая жидкость не достигает зоны контакта;
Концентрация, состояние или техническое обслуживание охлаждающей жидкости не соответствуют технологическим требованиям;
Система охлаждения работает нестабильно.
10.4 Корректирующие действия и проверка
Первый шаг: проверьте оборудование и записи процесса измельчения, сначала подтвердите текущую ситуацию, а затем обсудите корректировки.
Шаг 2: Проверьте состояние шлифовального круга и процедуры правки, чтобы убедиться, что шлифовальный круг нуждается в правке или замене.
Шаг 3. Проверьте систему охлаждения и расположение сопел, чтобы убедиться, что охлаждающая жидкость действительно покрывает поверхность контакта.
Шаг 4: Настройте параметры процесса в контролируемых условиях, корректируйте и записывайте поэлементно, а не вносите серьезные изменения вслепую.
Шаг 5. Проведите проверенный процесс тестирования пробного изнашиваемого элемента и используйте результаты тестирования, чтобы подтвердить эффективность регулировки.
Шаг 6. Запишите корректирующие действия и отслеживайте результаты испытаний последующих партий, чтобы улучшения можно было отслеживать и проверять.
Примечание. Все вышеперечисленные факторы являются потенциальными причинами, и конкретную основную причину нельзя определить напрямую на основе определенного результата теста. Ожоги при шлифовании часто являются результатом суперпозиции множества факторов, и их необходимо исследовать поэлементно на основе записей процесса.
просить:Можно ли обнаружить все ожоги подшипников невооруженным глазом?
отвечать:не могу. Некоторые поверхностные или местные термические травмы не имеют явных изменений внешнего вида. Цвет нормальный, поверхность гладкая, но структура и твердость нарушены. Визуальный осмотр может служить первоначальной подсказкой, но не заменяет предписанные процедуры осмотра.
просить:Если после травления кислотой появляется темная область, означает ли это, что это шлифовальный ожог?
отвечать:неопределенный. На контраст травления влияют состояние материала, условия предварительной обработки и коррозии. Появление темных областей можно использовать только как подозрительный признак, и их следует оценивать всесторонне в сочетании с контрольными образцами, микротвердостью и металлографическим анализом.
просить:Могут ли обычные испытания на твердость выявить неглубокие прожоги при шлифовке?
отвечать:Обычно это сложно. Тест на общую твердость измеряет среднюю твердость большей площади. Отступ большой и охват широкий. Неглубокое или локализованное размягчение или затвердевание будет разбавлено. Неглубокие повреждения больше подходят для испытаний на микротвердость с небольшой испытательной силой и небольшим отпечатком и измеряются по точкам в направлении глубины.
просить:Какой метод лучше всего подходит для обнаружения пригорания подшипников?
отвечать:Не существует единственного наилучшего метода, и его следует использовать в комбинации в соответствии с целями обнаружения, чтобы несколько доказательств могли подтверждать друг друга. Разделение труда и выбор каждого метода см. в сравнительной таблице в главе 7.
просить:Разрушителен ли металлографический анализ?
отвечать:Обычно да. Металлографический анализ требует вырезания образцов из деталей и подготовки поперечных срезов, что является разрушающим испытанием. Перед отбором проб необходимо оценить влияние отбора проб на детали, и приоритет следует отдать образцам, которые были признаны бракованными или признаны приемлемыми.
просить:Можно ли обнаружить шлифовальный пригар, не разрушая подшипник?
отвечать:Может. Методы магнитного обнаружения, такие как магнитный шум Баркгаузена, могут использоваться для неразрушающей оценки термического повреждения шлифования, но необходимо установить калибровочные соотношения для конкретных материалов и процессов, а результаты проверить с помощью соответствующих эталонных образцов или других методов обнаружения. Следует отметить, что этот метод не может напрямую заменить кислотное травление или металлографическое исследование всех подшипников — простого однозначного соответствия между магнитным откликом и степенью шлифовального пригара, твердостью и поверхностным напряжением не существует. Фактический эффект зависит от материала, термической обработки, состояния поверхности и метода калибровки.
просить:Приведут ли шлифовальные ожоги к преждевременному выходу подшипника из строя?
отвечать:неопределенный. Термическое повреждение шлифовки может повлиять на твердость, структуру, остаточное напряжение и усталостные характеристики, увеличивая риск отказа, но нельзя сделать вывод, что деталь неизбежно выйдет из строя только на основании аномального признака. Отказ зависит от степени повреждения, местоположения, условий работы и проектных запасов и требует инженерной оценки.
12 Заключение: Создать многофункциональную систему обнаружения ожогов при шлифовании
Разделение труда и выбор трех методов показаны в сравнительной таблице в Главе 7. Здесь мы только подчеркиваем принцип применения: надежная оценка ожога при шлифовании должна основываться на многочисленных доказательствах испытаний и применимых стандартах приемки, а не полагаться на один цвет, одно значение твердости или одну микрофотографию.
В повседневной работе мы настаиваем на сохранении обычного контроля, стандартизированных операций, репрезентативной выборки и ведении полных записей испытаний, чтобы можно было отслеживать и воспроизводить каждое испытание. Обнаружив термическое повреждение, не останавливайтесь на игнорировании проблемы. Вам следует продолжить проверку шлифовального круга, параметров шлифования и системы охлаждения и вернуться к источнику процесса, чтобы устранить проблему.