Ключевые процессы в производстве промышленных подшипников: почему точность контроля определяет конечную производительность?
2026-09-28
1. Недоразумение вначале: подшипники одной и той же модели не обязательно имеют одинаковую производительность.
У многих инженеров по промышленному снабжению и оборудованию есть распространенное заблуждение:Если модель одинакова, например, универсальный подшипник 6205, размеры точно такие же, и их можно заменить по желанию..
Однако в реальных промышленных условиях разница в цене между подшипниками одной и той же модели может достигать нескольких раз, а характеристики после установки различаются еще сильнее. Большое количество случаев отказа на месте неоднократно подтверждали, что подшипники с новыми оригинальными характеристиками по-прежнему часто встречаются после их установки.Вибрация слишком велика, рабочий шум высок, температура оборудования повышается слишком быстро, срок службы внезапно сокращается, а дорожка качения отслаивается и преждевременно выходит из строя.и т. д. вопросы.
Основная причина заключается не в технических характеристиках модели, а вОтличия в точном контроле всего производственного процесса. Являясь «вращающимся сердцем» промышленного оборудования, подшипники ни в коем случае не являются простым стандартным оборудованием. Их окончательные характеристики, стабильность и срок службы совместно определяются шестью основными параметрами: качеством материала, процессом термообработки, точностью обработки, точностью дорожек качения, шероховатостью поверхности и качеством сборки. Отклонения точности на микронном уровне приводят к сбоям на уровне оборудования.
2. Весь процесс производства подшипников: каждый процесс определяет стабильность оборудования.
Производство высокоточных промышленных подшипников представляет собой строгую систему производства с точностью до микрона, включающую девять взаимосвязанных основных процессов. Потеря точности в любом процессе постепенно приведет к увеличению дефектов конечного продукта. Полный процесс производства выглядит следующим образом:
Выбор сырья → Ковка → Отжиг и прецизионное точение → Вакуумная термообработка → Прецизионное шлифование → Суперфинишная обработка → Прецизионная обработка тел качения → Беспыльная сборка → Полная проверка → Готовая продукция покидает завод
В отличие от обычных механических деталей, прецизионный контроль при производстве подшипников охватывает весь процесс: от внутренней металлографической структуры стали до прецизионной шероховатости поверхности дорожки качения подшипника и микронной погрешности круглости тел качения. Каждый параметр напрямую определяет несущую способность, эксплуатационную устойчивость и усталостную долговечность подшипника.
3. Базовое ядро: точный контроль сырья, естественный срок службы заблокированных подшипников.
Долговечность подшипников определяется на этапе выбора материала, и практически повсеместно используются прецизионные подшипники промышленного назначения.Высокоуглеродистая высокохромистая подшипниковая сталь GCr15, — это глобальный высококачественный базовый материал подшипников, соответствующий ведущим международным брендам: американский AISI 52100, немецкий 100Cr6 и японский SUJ2. Эта сталь обладает превосходной износостойкостью, контактной усталостной прочностью и стабильностью размеров и широко подходит для различных промышленных условий с тяжелыми нагрузками и высокими скоростями. Для особых условий работы, таких как коррозия и высокая температура, также будут использоваться подложки из нержавеющей стали и керамики.
Производители высококачественных подшипников никогда не будут напрямую закупать готовую сталь для производства, а строго соблюдают три основных стандарта тестирования сырья, чтобы исключить врожденные дефекты у источника:
1. Определение химического состава: Точно контролируйте соотношение основных элементов, таких как углерод, хром, марганец и кремний. Небольшие отклонения в составе напрямую приведут к неравномерности твердости при последующей термообработке, снижению износостойкости и значительно сократят срок службы подшипника.
2. Обнаружение металлографической структуры.: Проверить равномерность распределения карбидов, размер зерен и сегрегацию стали. Сталь с неупорядоченными зернами и накоплением карбидов склонна к фатальным отказам, таким как питтинговая коррозия, растрескивание дорожек качения и структурные трещины во время эксплуатации.
3. Ультразвуковая дефектоскопия: Неразрушающий контроль скрытых дефектов, таких как поры, мелкие трещины и неметаллические включения внутри стали, чтобы предотвратить попадание врожденного некачественного сырья в производственный процесс.
4. Размерная основа: процесс ковки + токарной обработки для создания прочной основы для точности.
4.1 Ковка: не только придание формы, но и усиление свойств металла
Многие ошибочно полагают, что ковка – это всего лишь обработка стали для изготовления заготовок внутреннего и наружного колец подшипников. Фактически, ковка — ключевой процесс оптимизации внутренней структуры металла. Благодаря высокотемпературной ковке он можетИзменение формы металла и улучшение зернистой структурыПо сравнению с подшипниками, изготовленными непосредственно из прутковых материалов, процесс ковки может значительно улучшить ударопрочность и усталостную прочность подшипников, а также структурно избежать деформации и растрескивания в условиях тяжелых нагрузок.
4.2 Прецизионное точение: контроль основных допусков на размеры
Кованую заготовку подшипника необходимо отжечь, чтобы устранить внутренние напряжения и размягчить материал, а затем на прецизионном токарном станке с ЧПУ обработать внутренний и внешний диаметры, торцы и канавки дорожек качения, оставив небольшой припуск на шлифовку. Основной контроль этого процессаДопуск на размер, соосность, плоскостность торцаТри основных параметра: отклонение размеров влияет на точность установки и согласования оборудования. Чрезмерная соосность напрямую приведет к эксцентриситету вращения подшипника, рабочей вибрации и эксцентриситету нагрузки, что создает скрытую опасность последующих отказов.
5. Основа производительности: точность термообработки определяет верхний предел нагрузки на подшипник и износостойкости.
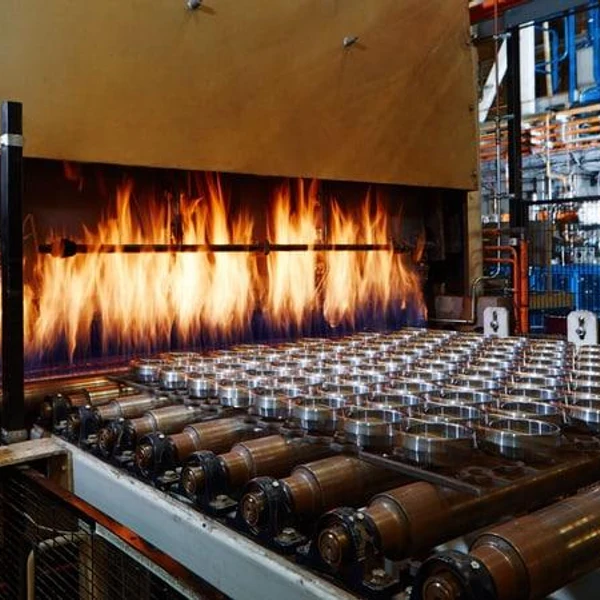
Термическая обработка отличает обычные подшипники от промышленных подшипников высокого класса.основной водораздел, непосредственно определяет твердость, ударную вязкость, несущую способность и сопротивление откалыванию подшипника. Когда подшипник работает, тела качения и дорожки качения будут испытывать чрезвычайно высокое контактное давление в точке. Если точность термообработки не соответствует стандарту, твердость недостаточна или сохраняется внутреннее напряжение, это непосредственно приведет к пластической деформации, раннему растрескиванию и заклиниванию дорожки качения.
Стандартизированная прецизионная термообработка промышленных подшипников разделена на два основных этапа, параметры которых необходимо строго и точно контролировать:
1. Закалочная обработка: Благодаря высокотемпературной аустенитизации и быстрой закалке маслом/газом матрица подшипника образует мартенситную структуру высокой твердости, что значительно повышает износостойкость и устойчивость к давлению.
2. Низкотемпературная закалка.: компенсирует внутренние остаточные напряжения, возникающие при закалке, балансирует твердость и ударную вязкость, предотвращает размерную деформацию и проблемы с растрескиванием во время длительной эксплуатации подшипника и обеспечивает долгосрочную эксплуатационную стабильность.
Высококачественные промышленные подшипники будут строго контролировать твердость готового изделия в пределах58–64 HRСоптимальный интервал. Низкая твердость склонна к образованию вмятин и отслаиванию, а слишком высокая твердость приведет к тому, что материал станет хрупким и ухудшит ударопрочность. Точная термообработка является основной гарантией долгосрочной службы подшипника. В некоторых высококачественных подшипниках также используется технология цементации для достижения двойных характеристик: высокой твердости поверхности и высокой прочности сердцевины.
6. Прецизионный сердечник: процесс прецизионного шлифования определяет стабильность работы подшипника.
Подшипники после термообработки будут иметь небольшую деформацию, эллиптическое отклонение и отклонение размеров.Прецизионное шлифование — это основной процесс исправления ошибок и обеспечения конечной точности формования., также является связующим звеном с самой большой разницей между подшипниками высокого и низкого класса. Вибрация, шум, точность вращения и равномерность нагрузки подшипника почти полностью определяются точностью шлифования, а допуск обработки составляет микрон.
Три основных параметра управления процессом шлифования напрямую влияют на конечные характеристики подшипника:
1. Точность округлости: Округлость является основным показателем для измерения точности формы дорожек качения подшипников и тел качения. Ошибки микронного уровня вызывают неравномерность нагрузки на тела качения и локальную концентрацию напряжений. При длительной эксплуатации локальная перегрузка вызовет постоянную вибрацию и чрезмерный шум, ускорит износ дорожек качения и значительно сократит срок службы подшипников. Высокоточные подшипники могут контролировать погрешность круглости дорожек качения и тел качения до микронного или даже субмикронного уровня посредством процессов прецизионного шлифования, эффективно обеспечивая плавную работу.
2. Точность кривизны дорожки качения: Кривизна дорожки качения определяет площадь контакта между телами качения и дорожкой качения. Если кривизна слишком мала, площадь контакта недостаточна, и концентрированное давление может легко привести к отслаиванию дорожки качения; если кривизна слишком велика, значительно увеличивается контактное трение, увеличивается нагрев оборудования и снижается эффективность работы. Точное шлифование кривизны позволяет добиться равномерного распределения нагрузки, баланса трения и повышения температуры.
3. Шероховатость поверхности: Шероховатость поверхности обычных шлифовальных подшипников низкая, а микроскопические неровности разрушают пленку смазочного масла, что приводит к увеличению трения, ускоренному повышению температуры и серьезному начальному износу во время работы. Традиционное прецизионное шлифование позволяет контролировать шероховатость дорожек качения промышленных подшипников до Ra 0,1–0,3 мкм, эффективно снижая потери на трение контактной поверхности и рабочий шум; Высококачественная сверхточная технология может быть дополнительно оптимизирована до Ra≤0,05 мкм для удовлетворения потребностей сверхвысоких условий работы.
7. Высококлассное усовершенствование: суперфинишная обработка, обеспечивающая высокую скорость и точные условия работы с низким уровнем шума.
Суперфинишная обработка — это эксклюзивный процесс для высококачественных промышленных подшипников. Благодаря микрополировке и обрезке масляными камнями и абразивными лентами микротекстура поверхности дорожек качения дополнительно оптимизируется, а шероховатость дорожек качения оптимизируется от Ra<0,2 мкм после шлифования доРа≤0,05 мкм, образуя единую межсетевую текстуру нефтехранилищ.
Этот процесс имеет решающее значение для высокоскоростного прецизионного оборудования и широко используется в шпинделях станков с ЧПУ, высокоскоростных двигателях, прецизионном оборудовании автоматизации и других сценариях. Когда обычные механически обработанные подшипники работают на высокой скорости, они подвержены таким проблемам, как разрыв смазочной пленки, сухое трение и ненормальный шум, быстрый рост температуры, преждевременный износ и т. д. Однако подшипники со сверхчистовой обработкой могут обеспечитьСверхнизкий уровень шума, низкое повышение температуры, высокая скорость, длительный усталостный срок службы., идеально адаптированный к суровым условиям работы, отличается высокой точностью, высокой скоростью и высокой стабильностью.
8. Ключ к эксплуатации: Уровень точности тел качения определяет плавность работы оборудования.
Многие производители уделяют внимание только точности колец подшипников, но игнорируютТочность тел качения, таких как стальные шарики и ролики.. Поскольку подшипник является основным компонентом, который непосредственно несет и катится, округлость, постоянство диаметра и качество поверхности тел качения являются ключом к плавной работе подшипника.
В отрасли элементы качения подразделяются на несколько классов точности (G5, G10 и т. д.) в зависимости от точности и поддерживаются классы точности по стандартам JIS и ISO (класс 0, класс 2, класс 4, класс 5, класс 6) и высококлассные классы точности P2 и P4:
– Обычный уровень: подходит для обычных гражданских двигателей и общего механического оборудования для удовлетворения основных эксплуатационных требований;
– Высокий уровень точности: подходит для прецизионных станков и средств автоматизации, снижает вибрацию и шум для обеспечения точности работы;
– Сверхвысокий уровень точности: подходит для высокоскоростных шпинделей, оптического оборудования и точного медицинского оборудования, эффективно контролирует рабочую вибрацию и обеспечивает долгосрочную стабильную работу оборудования.
Если отклонение диаметра и погрешность круглости тел качения превышают стандартные, возникнут неравномерные нагрузки на несколько тел и эксцентриковый износ. Даже если точность колец достигнет норматива, подшипник все равно будет вибрировать за пределами норматива и срок службы резко снизится.
9. Доработка готового изделия: точная беспыльная сборка + полномасштабный контроль процесса.
Максимальная производительность высокоточных подшипников неотделима от стандартизированных процессов сборки. Высококачественные промышленные подшипники собираются в беспыльных цехах, чтобы предотвратить попадание пыли и примесей в подшипники и избежать абразивного износа во время эксплуатации. Основной контроль процесса сборкиЗазор подшипника, количество смазки, точность уплотненияТри ключа.
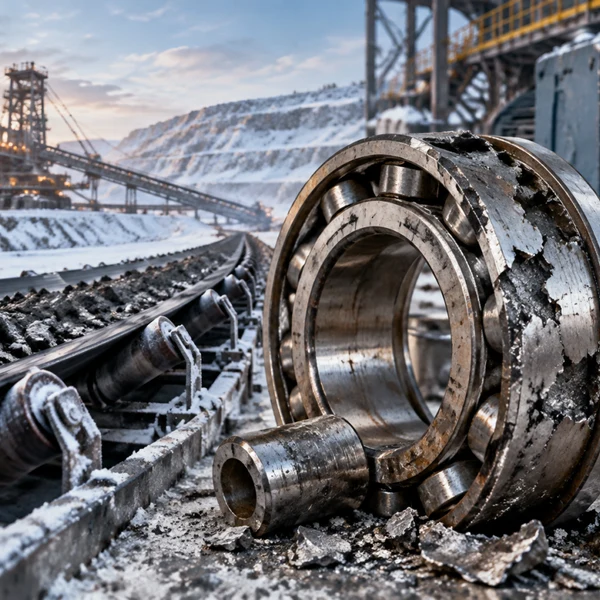
Выбор зазора должен соответствовать рабочей среде. В типичных сценариях, таких как Россия и северное экстремально холодное горнодобывающее оборудование, приоритет отдаетсяПодшипники с большим зазором C3, C4. В условиях низких температур вязкость смазки увеличивается и изменяется коэффициент теплового расширения стали. Адаптация больших зазоров позволяет избежать таких проблем, как заклинивание подшипников, чрезмерный пусковой момент и аномальное повышение температуры. В то же время точный подбор специальной низкотемпературной, высокотемпературной и пыленепроницаемой смазки напрямую влияет на пусковой момент подшипника, повышение рабочей температуры и длительный срок службы.
10. Полная заводская проверка: устранение дефектов партии и обеспечение стабильности на месте.
Компании, производящие высококачественные подшипники, не полагаются на выборочные проверки, а реализуютПроверка всех партий и всех позиций, предотвращающий выход дефектной продукции с завода у источника, также является основным элементом проверки при заводских проверках закупок. Основные элементы тестирования следующие:
| Тестовые задания | Основная цель тестирования |
|---|---|
| Проверка точности размеров | Убедитесь, что внутренний и внешний диаметры и размеры канавок соответствуют друг другу, а также обеспечьте соответствие установки оборудования. |
| Проверка твердости | Проверьте эффект термообработки, чтобы убедиться, что несущие и износостойкие свойства соответствуют стандартам. |
| Обнаружение уровня вибрации | Определите плавность работы и различайте уровни точности Z1/Z2/Z3/Z4. |
| Обнаружение шума | Устранение дефектов обработки и сборки для адаптации к условиям работы с низким уровнем шума. |
| Имитация вращения | Воспроизведите реальные условия работы, чтобы проверить стабильность работы на высоких скоростях и при тяжелых нагрузках. |
| Проверка внешнего вида и герметичности | Устраните дефекты ударов, нарушения герметичности и предотвратите проникновение пыли и водяного пара. |
11. Как класс точности подшипников влияет на производительность оборудования?
Многие виды оборудования работают нестабильно и имеют неравномерный срок службы. Основная причина не в том, что модель подшипника выбрана неправильно, а в том, чтоУровень точности не соответствует условиям работы оборудования.. Уровень точности промышленных подшипников напрямую ограничивает такие ключевые показатели, как круглость, цилиндричность, торцевое биение и постоянство размеров, и в конечном итоге определяет уровень вибрации, стабильность на высоких скоростях, контроль повышения температуры и срок службы оборудования. Различные уровни точности ISO соответствуют четким сценариям применения, а также являются основной основой для технического выбора и замены подшипников.
Основные классы точности и сценарии адаптации промышленных общепрецизионных подшипников следующие:
P0 (нормальный уровень): Подходит для обычного механического оборудования общего назначения, включая обычные двигатели, водяные насосы, вентиляторы и общее трансмиссионное оборудование, для удовлетворения основных требований к эксплуатации при нормальных нагрузках и скоростях, уделяя особое внимание стабильному питанию и нормальному сроку службы.
P6 (общий уровень точности): Подходит для прецизионного автоматизированного оборудования малого и среднего размера, обычных редукторов и общего технологического оборудования. По сравнению с уровнем P0 он может эффективно снизить рабочую вибрацию и шум и подходит для условий работы со средней скоростью и средней точностью.
P5 (высокий уровень точности): В основном ориентированный на требования к высокой скорости и низкой вибрации, он широко используется в высокоскоростных двигателях, прецизионных трансмиссионных механизмах и системах вспомогательных валов прецизионных станков малого и среднего размера. К нему предъявляются высокие требования к точности вращения и стабильности повышения температуры.
P4/P4S (сверхвысокая точность): Это относится к высокой точности уровня шпинделя станка. Он ориентирован на сверхвысокоскоростное оборудование со сверхнизким уровнем вибрации. Типичные области применения включают шпиндели станков с ЧПУ, прецизионные шлифовальные шпиндели и высокопроизводительные автоматизированные прецизионные системы валов. Это также7003 Подшипник шпинделя P4Основной стандарт точности для других прецизионных моделей. (Доступна внутренняя цепь: выбор высокоскоростного подшипника, прецизионное руководство по выбору подшипника шпинделя)
Общее правило: чем выше уровень точности, тем меньше геометрический допуск, тем равномернее усилие на телах качения, тем меньше рабочих нарушений и тем лучше высокоскоростная устойчивость и усталостная долговечность оборудования. Однако требования к технологии обработки, среде сборки и стоимости закупок выше. Не нужно слепо выбирать сверхвысокие оценки. Подбор условий труда по мере необходимости является лучшим решением.
12. Как выбрать точность подшипника, подходящую для условий работы?
Выбор точности подшипников не обязательно должен соответствовать самым высоким стандартам, он должен лишь соответствовать основным требованиям к производительности оборудования. В сочетании с промышленными высокочастотными сценариями можно быстро установить стандартизированную логику выбора с учетом стабильности и стоимости оборудования и точно избежать проблемы избыточной или недостаточной точности.
1. Обычные двигатели и общее трансмиссионное оборудование.
Часто используемые модели: 6205, 6305 и другие радиальные шарикоподшипники.
Ключевые моменты при выборе ядра: Срок службы, базовый контроль шума, универсальность.
Логика точного согласования: Выбор класса P0/P6 при нормальных условиях работы может удовлетворить требования длительной непрерывной работы. Сосредоточьтесь на контроле шероховатости дорожек качения и базовой точности размеров, чтобы избежать регулярного износа, ненормального шума и кратковременных отказов, и подходит для большого количества общепромышленного оборудования.
2. Станки с ЧПУ, прецизионные шпиндели и высокоскоростное оборудование.
Часто используемые модели: Радиально-упорные шарикоподшипники 7003, 7005 (класс P4/P4S)
Ключевые моменты при выборе ядра: Сверхнизкая вибрация, стабильность на высоких скоростях, высокоточное вращение, низкий рост температуры.
Логика точного согласования: Высокоскоростное прецизионное оборудование должно использовать сверхвысокие прецизионные классы P4 и выше, которые основаны на микронном уровне округлости и точном контроле дорожки качения для подавления эксцентриситета и вибрации высокоскоростного вращения, обеспечения постоянства точности обработки станка и предотвращения таких проблем, как дрожание шпинделя, чрезмерные ошибки обработки и аномальный шум на высокой скорости.
3. Горнодобывающая промышленность, тяжелая промышленность, оборудование непрерывного действия для тяжелых условий эксплуатации.
Часто используемые модели: Сферические роликоподшипники серий 222, 223.
Ключевые моменты при выборе ядра: Грузоподъемность, компенсация соосности, адаптируемость к суровым условиям работы, разумное соответствие зазора.
Логика точного согласования: В условиях горнодобывающей пыли, большой нагрузки и эксцентричной нагрузки приоритет отдается обеспечению уровня точности адаптации. В то же время основное внимание уделяется использованию большого зазора C3/C4, усиленного уплотнения и специальной смазки для низких температур и тяжелых нагрузок. Характеристики центровки используются для компенсации отклонений при установке оборудования и рабочей деформации, улучшения ударных и противоизносных свойств оборудования, а также значительного снижения частоты отказов при остановке в тяжелых условиях работы.
13. Реальные случаи сбоев: осознайте фатальные последствия недостаточной точности.
Случай 1: кратковременный отказ подшипника промышленного двигателя 6205 и чрезмерный шум.
Рабочее состояние оборудования: Обычные промышленные двигатели непрерывного действия.
Явление неисправности: Новый подшипник 6205 установлен всего пол года. Он издает необычный шум, сильную вибрацию, сильно нагревается, полностью выходит из строя и отключается.
Обнаружение коренных причин: Шероховатость поверхности дорожки качения превышает стандарт, погрешность круглости превышает стандартный диапазон, а точный контроль процесса шлифования отсутствует.
План оптимизации: Улучшите прецизионное шлифование и суперфинишную обработку, строго контролируйте микронную точность дорожек качения, увеличьте уровень вибрации на заводе и укрепите контроль сборки без пыли.
Улучшить результаты: Шум и вибрация подшипников значительно снижаются, условия эксплуатации оборудования становятся более стабильными, а общий срок службы подшипников значительно увеличивается.
Случай 2: Раннее растрескивание подшипников российского горнодобывающего оборудования
Условия работы оборудования: Чрезвычайно холодная, пыльная, тяжелая, круглосуточная непрерывная работа горного оборудования.
Явление неисправности: Обычные стандартные подшипники подвергались отслаиванию и заклиниванию дорожек качения всего за 3 месяца, а оборудование часто отключалось на техническое обслуживание.
План оптимизации: Адаптировано к спецификациям большого зазора C3, повышенная стабильность процесса термообработки, улучшенная суперфинишная обработка дорожек качения, установленная высокопрочная пыленепроницаемая уплотнительная конструкция и выбранная низкотемпературная смазка.
Улучшить результаты: Эффективно устраняет проблемы с неисправностями, такие как залипание при низкой температуре, пылевой износ и отслаивание дорожек качения, значительно улучшает стабильность работы оборудования и снижает частоту технического обслуживания при остановке.
14. Практическое руководство по закупкам: Как оценить истинные производственные возможности поставщиков подшипников?
Совершая промышленные покупки, не просто сравнивайте цены или модели. Разница в качестве подшипников одной и той же модели полностью обусловлена способностью производителя контролировать точность технологического процесса. При выборе и проверке фабрики вы можете напрямую проверить надежность поставщика, ответив на следующие основные вопросы, чтобы избежать ловушки низкой цены и низкого качества:
Материалы сердцевины: используется ли обычная подшипниковая сталь национального стандарта GCr15/SUJ2? Можно ли предоставить отчет об испытаниях материала?
Процесс термообработки: Какой метод термообработки используется? Устойчиво ли контролируется твердость готового изделия в диапазоне 58–64 HRC?
Контроль точности: есть ли у вас возможности точного шлифования и суперфинишной обработки? Контролируются ли круглость, шероховатость и точность зазора?
Заводская проверка: полностью ли проверяются вибрация, шум и точность размеров? Можете ли вы предоставить соответствующий отчет об испытаниях партии?
Прочность оборудования: оснащено ли оно прецизионными шлифовальными станками с ЧПУ, беспылевыми сборочными цехами, трехмерными детекторами координат и оборудованием для обнаружения вибрации?
15. Резюме: Срок службы подшипника определяется точностью, а не моделью.
6205 ≠ 6205, основное различие между всеми промышленными подшипниками заключается не в названии модели, а в точности изготовления всего процесса.
Чистота сырья, оптимизация ковки, стабильность термообработки, микронная точность шлифования, текстура суперфинишной обработки, класс тел качения, стандарты испытаний сборки и семь параметров точного контроля в конечном итоге определяют вибрацию, шум, повышение температуры, несущую способность и срок службы подшипника.
В краткосрочной перспективе закупочная цена высокоточных промышленных подшипников выше; но с точки зрения долгосрочной эксплуатации и обслуживания оборудования высококачественные подшипники могут значительно снизитьЗатраты на простой оборудования, затраты на частую замену, затраты на устранение неисправностей и затраты на потерю производственных мощностей.. Для основного оборудования, такого как промышленная автоматизация, прецизионные станки, тяжелая горнодобывающая промышленность и высокоскоростные двигатели,Высококачественные подшипники с контролируемой точностью могут эффективно снизить комплексные затраты на эксплуатацию и техническое обслуживание оборудования и являются предпочтительным решением для долгосрочной стабильной работы промышленного оборудования..